
Industrie nieuws
 Oct 29, 2026
 Geplaatst door beheerder
Anodiseren of poedercoaten: hoe u de juiste oppervlaktebehandeling kiest voor precisie-aluminiumonderdelen
Waarom oppervlaktebehandeling bepaalt hoe precisie-aluminiumonderdelen presteren
Precisie-aluminiumonderdelen falen zelden vanwege de basislegering alleen. Bij de meeste veldfouten is de oppervlaktelaag het zwakke punt: een afwerking die loslaat onder trillingen, doorslijt bij een glijdend grensvlak, of corrodeert na een paar maanden zoutsproeien of vochtige opslag. Voor ingenieurs en inkoopteams is de oppervlaktebehandeling een functionele kernbeslissing die bepalend is voor duurzaamheid, elektrisch gedrag, maatnauwkeurigheid en totale kosten. Het is geen cosmetisch bijzaak.
Twee processen domineren de markt voor aluminiumcomponenten die worden gebruikt in auto-elektronica, industriële robots en onbemande luchtvoertuigen: anodiseren en poedercoaten. Beide beschermen aluminium effectief, maar werken toch op fundamenteel verschillende manieren. Bij anodiseren ontstaat er een oxidelaag van het metaal zelf, terwijl bij poedercoating een polymeerlaag op het oppervlak wordt aangebracht. Het kiezen van de verkeerde kan leiden tot voortijdige slijtage, tolerantieconflicten, geblokkeerde schroefdraad of een onverwachte budgetverhoging nadat de monsters al zijn bewerkt.
Deze gids vergelijkt beide processen vanuit een praktisch sourcingperspectief. Er wordt uitgelegd hoe ze allemaal werken, waar ze goed presteren, hoe de keuze nauwe toleranties beïnvloedt, wat de kosten drijft en hoe de behandeling kan worden afgestemd op reële bedrijfsomstandigheden. Het doel is om u te helpen bij het specificeren van een afwerking voor uw aluminium onderdelen vanaf de eerste tekeningrevisie in plaats van problemen te ontdekken tijdens de validatie.
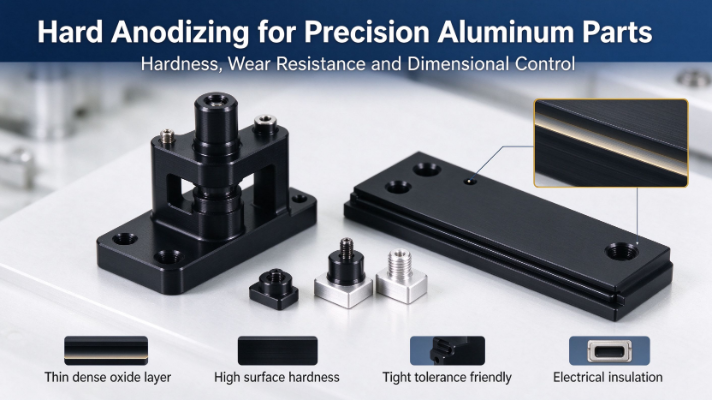
Snel antwoord: Anodiseren is meestal de betere keuze voor functionele oppervlakken met nauwe toleranties, elektrische isolatie en slijtvastheid. Poedercoating heeft over het algemeen de voorkeur voor dikke, uniforme bescherming op naar buiten gerichte delen en voor sterke kleur- en textuurvereisten.
Hoe aluminium anodiseren werkt en waar het past
Het elektrochemische principe
Anodiseren is een elektrochemisch proces waarbij het aluminium onderdeel fungeert als anode in een zuur elektrolytbad. Onder gecontroleerde stroom, spanning en temperatuur combineert zuurstof met aluminium aan het oppervlak om een poreuze aluminiumoxidelaag te vormen. Deze film maakt deel uit van het basismetaal en niet van een afzonderlijke coating, zodat deze niet in de conventionele zin afbladdert. De poriën kunnen vervolgens worden afgedicht of gevuld met kleurstof om een breed scala aan kleuren en verbeterde corrosieprestaties te verkrijgen. Omdat de film uit het substraat groeit, is de hechting uitstekend en is het proces geschikt voor onderdelen die hun randen, schroefdraad en machinaal bewerkte geometrie intact moeten houden.
Veel voorkomende typen voor precisiecomponenten
- Type II standaard anodiseren: Een relatief dunne film die een goed uiterlijk, een breed kleurbereik en betrouwbare corrosiebescherming biedt. Het is de gebruikelijke keuze voor op de consument gerichte behuizingen en beugels voor algemeen gebruik.
- Type III hard anodiseren: Een dikkere en dichtere film met hoge hardheid, geschikt voor glijoppervlakken, geleidingskenmerken, actuatorinterfaces en onderdelen die worden blootgesteld aan herhaalde wrijving.
Sterke punten voor precisie-aluminiumcomponenten
- Uitstekende hechting, omdat de film uit de ondergrond groeit in plaats van er bovenop te zitten.
- Hoge oppervlaktehardheid en slijtvastheid, vooral bij hard anodiseren.
- Goede corrosieweerstand in de meeste binnen- en matig agressieve omgevingen.
- Een dunne filmconstructie die nauwe maattoleranties behoudt wanneer de groei goed wordt gecompenseerd.
- Elektrische oppervlakte-isolatie, wat handig is voor montagefuncties en aardingsontwerp.
- Een metallic textuur met een schoon, consistent uiterlijk op bewerkte oppervlakken.
Beperkingen om rond te plannen
- Geverfde afwerkingen kunnen vervagen bij langdurige blootstelling aan UV, dus ze zijn niet ideaal voor langdurig buitengebruik.
- De dekking kan ongelijkmatig zijn in diepe holtes en scherpe interne hoeken, waar de elektrolytstroom beperkt is.
- Kleurconsistentie wordt moeilijker te controleren bij complexe geometrieën en batches van gemengde legeringen.
- Het proces kan porositeit, krassen of bewerkingssporen niet verbergen. Het heeft de neiging om ze te onthullen.
Hardanodiseren verdient een speciale opmerking voor precisiewerk. De film groeit deels in het oorspronkelijke oppervlak en deels naar buiten, waardoor de afmetingen aan beide zijden van het onderdeel veranderen. In tekeningen moet rekening worden gehouden met deze groei op kritische diameters, schroefdraadkenmerken en perspassingsgebieden. Anders kan een correct bewerkt onderdeel na voltooiing nog steeds buiten de tolerantie vallen.
Poedercoating voor aluminium onderdelen: proces en sterke punten
Hoe de coating is opgebouwd
Bij poedercoating wordt door middel van elektrostatische lading een droog, fijngemalen polymeerpoeder op het aluminiumoppervlak aangebracht, zodat de deeltjes gelijkmatig naar het geaarde deel worden aangetrokken. Het gecoate onderdeel gaat vervolgens een uithardingsoven binnen, waar het poeder smelt, vloeit en chemisch verknoopt tot een continue film. Omdat er tijdens het uitharden geen oplosmiddel verdampt, produceert het proces lage vluchtige emissies vergeleken met veel vloeibare coatingsystemen. Het resultaat is een dikke, uniforme laag die kleine oneffenheden in het oppervlak verbergt en een sterke barrièrebescherming biedt tegen vocht en zout.
Kernvoordelen voor aluminium componenten
- Superieure corrosieweerstand, vooral voor gebruik buitenshuis en bij hoge luchtvochtigheid.
- Een breed scala aan matte, glanzende, structuur- en metallic-effectkleuren met een uniform uiterlijk.
- Een dikkere film die kleine oneffenheden en lichte bewerkingssporen visueel bedekt.
- Goede slagvastheid en weerstand tegen chippen tijdens het hanteren.
- Lage vluchtige emissies en een over het algemeen gunstig milieuprofiel.
Beperkingen waarmee rekening moet worden gehouden
- De opbouw van de coating is veel dikker, waardoor kritische passingen buiten de tolerantie kunnen vallen als dit niet in het ontwerp is gepland.
- Sinaasappelschillen, stofinsluitingen en randophoping komen vaker voor bij scherpe hoeken en complexe profielen.
- Ultradichte functionele oppervlakken, zoals afdichtingsvlakken en precisieboringen, worden meestal gemaskeerd of uitgesloten.
- De oppervlaktehardheid is lager dan bij hard anodiseren, waardoor de coating gemakkelijker te krassen is bij glijdend contact.
Prestatievergelijking naast elkaar
De onderstaande tabel vat samen hoe de twee processen zich gedragen bij de eigenschappen die het vaakst bepalend zijn voor specificatiebeslissingen. Waarderingen zijn relatief en afhankelijk van de legering, filmspecificatie, afdichtingskwaliteit en harssysteem, dus ze moeten worden bevestigd aan de hand van uw eigen testvereisten.
| Eigendom | Anodiseren | Poedercoating |
|---|---|---|
| Corrosiebestendigheid | Goed, verbeterd door goede afdichting | Uitstekend, vooral in zoute of vochtige omstandigheden |
| Slijt- en krasbestendigheid | Zeer hoog bij hard anodiseren, matig bij Type II | Middelmatige, diepe krassen kunnen het basismetaal blootleggen |
| Elektrische isolatie | Sterk, de oxidelaag isoleert | Goed, afhankelijk van filmdikte en uithardingskwaliteit |
| Dimensionale tolerantie-impact | Klein tot middelmatig, de groei moet gecompenseerd worden | Grotere opbouw kan nauwe toleranties overschrijden |
| UV-stabiliteit | Beperkt voor geverfde afwerkingen, beter voor verzegelde heldere films | Goed met hoogwaardige polyester- of polyurethaansystemen |
| Uiterlijk | Metallic look met doorschijnende kleuren | Ondoorzichtig, breed scala aan matte, glanzende en gestructureerde afwerkingen |
| Chemische resistentie | Goed tegen milde chemicaliën, zwakker in sterk alkalische media | Goed, varieert afhankelijk van het harssysteem |
| Maximale werktemperatuur | Voornamelijk bepaald door de legerings- en oxidestabiliteit | Meestal beperkt door de hars, vaak onder de 150 graden Celsius voor standaardsystemen |
| Reparatie haalbaarheid | Moeilijk, onderdelen worden meestal gestript en opnieuw verwerkt | Mogelijk met bijwerken, maar kleurafstemming is een uitdaging |
Dimensionale tolerantie-impact
Maattolerantie is het gebied waar de keuze het belangrijkst is voor precisieonderdelen. Een dunne Type II-anodische film heeft een klein effect op de meeste kenmerken, maar hard anodiseren en poedercoaten zorgen voor een meetbare dikte die moet worden afgetrokken van het nominale ontwerp. Een veel voorkomende fout is het bewerken tot de uiteindelijke tekeninggrootte en dan ontdekken dat het voltooide onderdeel niet langer past bij het bijbehorende onderdeel. Goed uitgevoerde projecten vermelden of elke afmeting voor of na de oppervlaktebehandeling wordt gemeten en maskeren de functionele oppervlakken dienovereenkomstig.
Toepassingsscenario's in auto-, robotica- en UAV-componenten
Elke branche stelt een andere mix van eisen aan aluminium oppervlakken. De juiste afwerking hangt minder af van de algemene reputatie en meer van waar het onderdeel zit, wat het raakt en hoe lang het moet overleven. De volgende scenario's weerspiegelen algemene projectpatronen.
Precisie aluminium onderdelen voor de auto-industrie
Camerabehuizingen, sensorbeugels en koellichamen hebben te maken met een gesplitste vereiste. De binnenbekleding en decoratieve afdekkingen zijn voorzien van Type II-anodisatie of een poedercoating met fijne structuur voor het uiterlijk. Structurele en aan de aandrijflijn grenzende onderdelen moeten vaak hard worden geanodiseerd op de pasvlakken en een corrosiebestendige coating op blootgestelde oppervlakken. Sensorsteunen vereisen ook stabiele afmetingen, dus de coatingconstructie moet vóór vrijgave worden bevestigd aan de montageinterface. In autoprogramma's is een afwerking die de zoutsproeitest doorstaat, maar de sensorbeugel een paar tienden van een millimeter verschuift, nog steeds een mislukt onderdeel.
Aluminium componenten voor industriële robots
Gewrichtsbehuizingen, eindeffectoronderdelen en montageframes worden gebruikt in werkplaatsen waar olienevel, koelvloeistofspatten en veelvuldig gebruik normaal zijn. Glijdende en roterende interfaces bevorderen hard anodiseren vanwege de slijtvastheid en het lage risico op afbladderen. Structurele frames die nooit door bijpassende onderdelen worden aangeraakt, kunnen een poedercoating gebruiken voor chemische tolerantie en eenvoudige reiniging. Isolatievereisten voor montagepunten voor elektronica maken geanodiseerde oppervlakken vaak een natuurlijke pasvorm, omdat de oxidelaag onbedoeld elektrisch contact voorkomt.
UAV en drone aluminium frame en structurele onderdelen
Droneframes combineren blootstelling aan buitenomstandigheden, trillingen, zonlicht en de constante druk om het gewicht laag te houden. Poedercoating biedt sterke bescherming buitenshuis en een duidelijke kleuridentiteit voor casco-schalen, terwijl anodiseren geschikt is voor precisie-armverbindingen en bevestigingsinterfaces die een stabiele pasvorm nodig hebben. Geverfd anodiseren is een slechte keuze voor langdurig gebruik in de zon, omdat de kleur in de loop van de tijd kan veranderen. Beide processen voegen massa toe, dus er moet rekening worden gehouden met de filmopbouw in het gewichtsbudget en in de tolerantiestapel.
| Scenario | Typische deelgebieden | Aanbevolen afwerking |
|---|---|---|
| Auto-interieurbekleding | Decoratieve afdekkingen, paneelbeugels | Type II anodiseren or textured powder coating |
| Automotive-sensor en structurele onderdelen | Sensorsteunen, koellichamen, belastingspaden | Hard anodiseren op functionele oppervlakken, coating op blootgestelde delen |
| Robotgewrichten en bewegende delen | Behuizingen, schuifgeleiders, actuatorinterfaces | Hard anodiseren |
| Robotframes en behuizingen | Montageframes, kasten, afdekkingen | Poedercoating |
| UAV-cascogranaten | Buitenkappen, zichtbare structurele panelen | Poedercoating with outdoor-rated resin |
| UAV-precisieverbindingen | Armgewrichten, bevestigingsinterfaces | Anodiseren with masking on fit surfaces |
Uitsplitsing van kostenverschillen
De kosten voor oppervlaktebehandeling worden bepaald door meer dan de prijs per vierkante centimeter. Opstelling, stelling, maskering en nabewerking vormen vaak een groter deel van de uiteindelijke prijsopgave dan de chemie zelf, vooral bij kleine batches precisieonderdelen. Als u deze drijfveren begrijpt, kunnen kopers betere vragen stellen voordat ze offertes van leveranciers vergelijken.
Factoren die de anodisatiekosten beïnvloeden
- Complexiteit van onderdelen, inclusief diepe gaten, interne kanalen en scherpe hoeken die de elektrolytstroom bemoeilijken.
- Filmspecificatie, omdat hard anodiseren een langere procestijd en een strakkere badcontrole vereist dan Type II.
- Kleurvereisten, omdat verven processtappen en consistentiecontroles toevoegt.
- Maskering voor draadgaten, afdichtingsvlakken en elektrische contactgebieden.
- Bestelhoeveelheid en batchconsistentie bepalen hoe efficiënt rekken kunnen worden geladen.
Factoren die de kosten van poedercoaten beïnvloeden
- Bepaal de laagdikte en het aantal lagen dat nodig is voor een uniforme dekking.
- Voorbehandeling standard, which affects adhesion and therefore how reliable the finish will be in service.
- Aangepaste kleuren of speciale effecten, waarvoor meestal minimale bestelhoeveelheden gelden.
- Maskerings- en rekmethoden, vooral voor onderdelen met veel kleine kenmerken.
Als algemene trend is poedercoating doorgaans voordeliger voor grotere, eenvoudige behuizingen waarbij dekking en uiterlijk belangrijker zijn dan krappe afmetingen. Anodiseren is vaak efficiënter voor kleine, uiterst nauwkeurige onderdelen waarbij de film dun is en het oppervlak eerder functioneel dan decoratief is.
De verborgen kosten van het kiezen van het verkeerde proces
De duurste oppervlaktebehandeling is er een die opnieuw moet worden uitgevoerd. Het specificeren van het verkeerde proces kan leiden tot afgewezen monsters, herwerkte afmetingen, vertraagde productie en mislukte validatie. Een bescheiden stijging van de kosten voor afwerking vooraf is meestal klein vergeleken met de impact op het schema van een afwerking die niet voldoet aan de tolerantie- of duurzaamheidsdoelstellingen. In veel programma's kost één afgewezen prototypebatch meer dan het volledige afwerkingsbudget voor het eerste productiejaar.
Hoe u kunt kiezen tussen anodiseren en poedercoaten
Het selecteren van een afwerking wordt eenvoudiger wanneer de beslissing wordt gekoppeld aan de functie van elk oppervlak in plaats van aan het onderdeel als geheel. Veel componenten hebben meer dan één behandeling nodig, en de beste specificaties weerspiegelen meestal die realiteit.
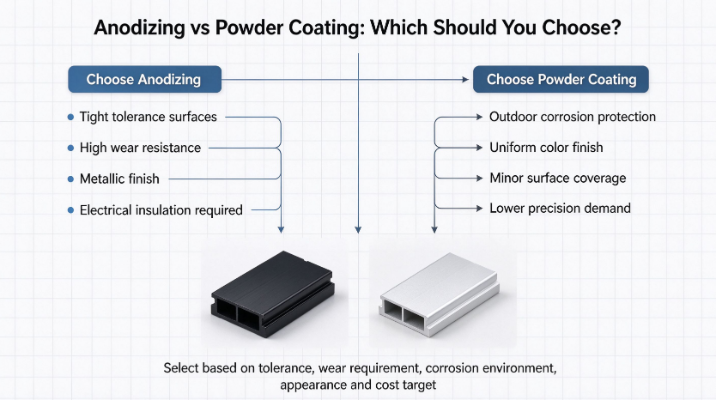
Kies wanneer voor anodiseren
- Het oppervlak moet nauwe toleranties hebben en de filmdikte moet klein blijven.
- Slijtvastheid is van cruciaal belang, vooral bij glijdende, roterende of herhaaldelijk in contact komende oppervlakken.
- Een metallic look is gewenst en het onderdeel is voornamelijk binnenshuis of beschermd.
- Elektrische oppervlakte-isolatie is nodig voor montage- of koppelingsvoorzieningen.
- Er wordt zware wrijving of schurend contact verwacht, in welk geval hard anodiseren de juiste specificatie is.
Kies dan voor poedercoaten
- Bescherming tegen corrosie buitenshuis en langdurige kleuruniformiteit zijn de topprioriteiten.
- Esthetische uitstraling en textuur bepalen het ontwerp.
- Kleine onvolkomenheden in het oppervlak moeten visueel worden bedekt in plaats van zichtbaar.
- Kritische toleranties zijn slechts van toepassing op een paar oppervlakken die kunnen worden gemaskeerd, terwijl de rest van het onderdeel extra opbouw kan accepteren.
Andere opties die een korte vermelding waard zijn
Stroomloze coatings, e-coat-systemen en op PTFE gebaseerde droge films kunnen ook aan specifieke behoeften voldoen, zoals chemische bestendigheid of lage wrijving. Ze worden meestal geselecteerd vanwege nichevereisten en niet als alternatieven voor algemene doeleinden. Dubbele behandeling, zoals hard anodiseren op functionele oppervlakken gecombineerd met poedercoating op buitenoppervlakken, is gebruikelijk bij veeleisende auto- en roboticaprojecten en levert vaak de beste algehele balans op.
Maskertip: Definieer maskeerzones op de tekening voor draadgaten, afdichtingsoppervlakken, grondcontacten en perspassingsdiameters. Duidelijke toelichtingen voorkomen ongeplande coating op gebieden die kaal moeten blijven of binnen een smalle maatvoering.
Veel voorkomende fouten die kopers maken
- Het negeren van laagdikte bij tolerantieplanning. De tekening toont kale afmetingen, maar het voltooide onderdeel is voorzien van folie. Bepaal of afmetingen voor of na de behandeling gelden.
- Specificatie van hard anodiseren voor onderdelen die uitsluitend uit cosmetische producten bestaan. Hard anodiseren verhoogt de kosten en procestijd zonder enig voordeel wanneer het onderdeel nooit slijtage of glijdend contact vertoont.
- Gebruik van geverfd anodiseren voor langdurig gebruik buitenshuis. UV-blootstelling kan geverfde films doen vervagen, wat een veelvoorkomend probleem is bij zonovergoten drone-omhulsels en exterieuronderdelen van auto's.
- Het overslaan van de juiste voorbehandeling. Oliën, oxiden en verwerkingsresten verminderen de hechting van poedercoatings en beïnvloeden de uniformiteit van de anodische film, wat leidt tot afbladderende of vlekkerige resultaten.
- Het niet communiceren van maskervereisten. Zonder duidelijke instructies kunnen de draden zich vullen met coating en kunnen contactoppervlakken hun geleidbaarheid verliezen of passen.
Het vermijden van deze vijf fouten is vaak belangrijker dan het kiezen van de perfecte afwerking, omdat de meeste oppervlaktefouten bij precisie-aluminiumonderdelen voortkomen uit communicatielacunes en niet zozeer uit de chemie zelf.
Conclusie: De afwerking afstemmen op de taak
Er bestaat geen universele oppervlaktebehandeling voor aluminium. Anodiseren is de sterkste optie voor nauwkeurige functionele prestaties, inclusief nauwe toleranties, slijtvastheid en elektrische isolatie. Poedercoating is de sterkere optie voor robuuste corrosiebescherming, uniforme kleur en visuele dekking op blootgestelde oppervlakken. In veel echte projecten komt het beste resultaat voort uit het combineren van beide processen op verschillende gebieden van hetzelfde onderdeel.
De meest betrouwbare aanpak is het definiëren van functionele oppervlakken, tolerantiekritische kenmerken, blootstelling aan het milieu en uiterlijke vereisten voordat het proces wordt gekozen. Door tekeningen, toleranties en werkomstandigheden vroegtijdig met uw fabrikant te delen, kan de oppervlaktebehandeling naast de bewerking of vervorming worden gepland. Voor projecten waarop gebouwd wordt koud smeden van aluminium componenten of nauwkeurig bewerkte behuizingen, deze vroege coördinatie is vaak het verschil tussen een soepele lancering en kostbare revisies.
Veelgestelde vragen
Vraag 1: Verandert anodiseren de afmetingen van een aluminium onderdeel?
Ja. Bij anodiseren groeit de oxidelaag deels in het oppervlak en deels naar buiten, waardoor de afmetingen aan beide zijden veranderen. Type II-films zijn dun en hebben meestal een klein effect, terwijl hard anodiseren meer groei toevoegt. In tekeningen moet worden aangegeven of de afmetingen voor of na de behandeling gelden en moeten de filmgroei op kritieke kenmerken worden gecompenseerd.
Vraag 2: Is poedercoating geschikt voor aluminium onderdelen met nauwe tolerantie?
Het kan worden gebruikt, maar alleen als de laagdikte in het ontwerp is gepland of als kritische oppervlakken worden gemaskeerd. Poedercoating voegt een dikkere film toe dan anodiseren, dus het is over het algemeen beter geschikt voor behuizingen, deksels en frames dan voor precisieboringen, afdichtingsvlakken of perspassingsdiameters.
Vraag 3: Welke afwerking is beter voor drone- of auto-exterieuronderdelen voor buitengebruik?
Poedercoating with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Vraag 4: Wanneer is hard anodiseren de extra kosten waard?
Hard anodiseren is de moeite waard om te specificeren wanneer het oppervlak tijdens de levensduur te maken krijgt met glijdend contact, herhaalde wrijving, slijtage of hoge slijtage. Voor cosmetische onderdelen of componenten die nooit in contact komen met andere oppervlakken is Type II anodiseren of poedercoaten meestal de meest economische keuze.
Vraag 5: Welke informatie moet ik naar een fabrikant sturen voordat ik een oppervlaktebehandeling kies?
Deel de tekeningen met tolerantieaanduidingen, een lijst met functionele en cosmetische oppervlakken, de verwachte gebruiksomgeving, de vereiste levensduur, eventuele elektrische isolatie- of aardingsbehoeften en de maskeringsvereisten voor schroefdraden en contactgebieden. Met deze informatie kan de fabrikant een afwerking aanbevelen en processtappen nauwkeurig plannen.

-
Telefoonnummer
+86-0572-2210226Telefoonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adres
Gebouw B, Industriepark Innovatie en Ondernemerschap, nr. 288, Yansan Road, Huzhou City, provincie Zhejiang, ChinaQRCode
-
Snelle koppelingen
Thuis Producten Over ons Mogelijkheden Industrieën Nieuws Neem contact met ons op -
Ontdek
Aluminium camerabehuizing van voertuig Aluminium koude extrusie Aluminium koudsmeedonderdelen -
neem gerust contact met ons op