
Industrie nieuws
 Oct 23, 2026
 Geplaatst door beheerder
Wat zijn de voordelen van CNC-gefreesde componenten van aluminiumlegeringen, en wanneer is een hybride proces zinvoller?
Waarom ingenieurs de bewerking van aluminium heroverwegen
Aluminiumlegering is het standaardmateriaal geworden voor fijnmechanische, auto-, elektronica- en industriële onderdelen. Het combineert een laag gewicht, goede thermische geleidbaarheid, corrosieweerstand en een bewerkbaarheid die maar weinig metalen kunnen evenaren. Toch is de echte vraag voor de meeste kopers niet of ze aluminium moeten gebruiken, maar hoe ze het onderdeel moeten maken. Spuitgieten, volledige CNC-bewerking en koude extrusie gevolgd door secundair CNC-werk bieden elk een ander evenwicht tussen kosten, precisie en sterkte, en het kiezen van de verkeerde route kan een project weken verlengen of onnodige kosten voor elke eenheid met zich meebrengen.
In deze gids worden de voordelen van CNC-gefreesde componenten van aluminiumlegering , de situaties waarin puur verspanen de juiste beslissing is, en het punt waarop een hybride route gebaseerd op koudvervormen en CNC-afwerken een sterkere businesscase creëert. Het doel is praktisch: geef ontwerpingenieurs en inkoopteams een raamwerk dat ze kunnen toepassen op de volgende tekening die op hun bureau belandt.
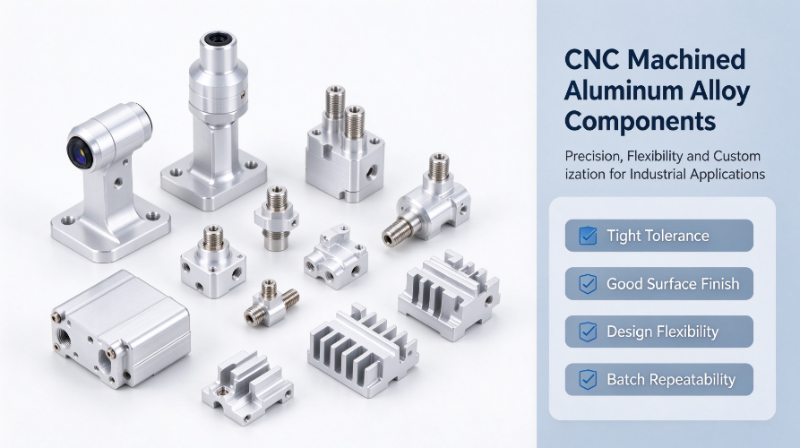
Afbeeldingsbron: AI-gegenereerd, uitsluitend ter illustratie.
Belangrijkste conclusie: pure CNC-bewerking wint het op het gebied van flexibiliteit en nauwe tolerantie, terwijl een hybride proces wint wanneer het volume groeit en het onderdeel een relatief eenvoudig hoofdgedeelte behoudt.
Wat definieert CNC-gefreesde componenten van aluminiumlegeringen
CNC-gefreesde componenten van aluminiumlegering zijn onderdelen die uit massief staaf, plaat of voorgevormd materiaal zijn gesneden met behulp van computergestuurde frees-, draai-, boor- en tapapparatuur. Het programma definieert elk gereedschapspad, zodat één set tekeningen een voltooid onderdeel kan worden zonder gereedschap dat speciaal voor die geometrie is gebouwd. Dit is de reden waarom het proces zo veel wordt gebruikt voor op maat gemaakte CNC-aluminium precisieonderdelen, vooral wanneer ontwerpen nog in ontwikkeling zijn.
Gemeenschappelijke aluminiumkwaliteiten
De soortkeuze bepaalt de sterkte, bewerkbaarheid en afwerkingsopties. De onderstaande kwaliteiten dekken de meeste aanvragen voor machinaal bewerkte onderdelen.
| Legering | Sterkte karakter | Bewerkbaarheid | Typisch gebruik |
|---|---|---|---|
| 6061 | Goede sterkte, lasbaar | Zeer goed | Frames, beugels, behuizingen |
| 6063 | Matige sterkte, gladde afwerking | Goed | Zichtbare behuizingen, koellichamen |
| 7075 | Hoge sterkte | Goed | Structurele en zwaarbelaste onderdelen |
| 2024 | Hoge vermoeidheidsweerstand | Eerlijk | Vermoeiingsbelaste fittingen |
Typische onderdeelvormen
Bewerkt aluminium wordt gebruikt voor een breed scala aan geometrieën. De meest voorkomende zijn:
- Behuizingen en afdekkingen die elektronica of sensoren beschermen
- Beugels en montageplaten voor auto- en automatiseringssystemen
- Connectoren, adapters en vloeistoffittingen met nauwkeurige afdichtingsvlakken
- Koellichamen met fijne lamellengeometrie en vlakke contactoppervlakken
- Sensorstructuren die kritische gegevens binnen strikte grenzen moeten houden
Afbeeldingsbron: AI-gegenereerd, uitsluitend ter illustratie.
Kernvoordelen van CNC-gefreesde componenten van aluminiumlegering
De voordelen van het bewerken van aluminium zijn niet beperkt tot één kenmerk. Ze komen tot uiting in nauwkeurigheid, afwerking, materiaalkwaliteit, ontwerpflexibiliteit en batchconsistentie. Elk voordeel is verschillend, afhankelijk van de projectfase en het volume.
Dimensionale nauwkeurigheid en nauwe tolerantie
Moderne drie- en vijfassige bewerkingscentra houden routinematig kritische kenmerken vast tot ongeveer 0,01 mm. Korte, stabiele afmetingen kunnen krapper worden als de opspanning en de temperatuur goed onder controle zijn. Omdat het snijpad softwaregedefinieerd is, kunnen diepe zakken, dunne wanden en complexe contouren worden geproduceerd zonder de diepgangshoeken of scheidingslijnen die gegoten of gegoten alternatieven beperken.
Flexibiliteit van oppervlakteafwerking en nabehandeling
Bewerkt aluminium accepteert een breed scala aan afwerkingen. Anodiseren zorgt voor corrosieweerstand en oppervlaktehardheid, zandstralen geeft een uniform mat uiterlijk, poedercoating zorgt voor kleur- en slijtagebescherming, en chemische passivatie houdt oppervlakken geschikt waar geleidbaarheid van belang is. Een schoon bewerkt oppervlak heeft doorgaans minder nabewerking nodig voordat het wordt geanodiseerd, waardoor de kleur en het uiterlijk consistent blijven over de hele batch.
Materiaalintegriteit zonder gietfouten
Omdat het onderdeel uit smeedijzer wordt gesneden, vertoont het niet de porositeit, krimpholten of gaszakken die tijdens het stollen kunnen ontstaan. Dit is van belang voor drukbehuizingen, vloeistofspruitstukken en door vermoeidheid belaste beugels. Gesmeed materiaal biedt ook een voorspelbare korrelstructuur, wat de sterkteverificatie vereenvoudigt en het risico op lekken die laat in het testen worden ontdekt, verkleint.
Ontwerpvrijheid voor prototypes en lage volumes
Het wijzigen van een bewerkt onderdeel betekent het bewerken van een programma in plaats van het herbewerken van een stalen mal. Een prototyperun kan in enkele dagen van tekening naar voltooide monsters gaan, terwijl de ontwikkeling van gereedschappen voor het gieten of vormen vaak vele weken in beslag neemt en een aanzienlijke investering vooraf vergt. Voor producten die nog in validatie zijn, kunnen technische teams met deze snelheid verschillende geometrieën testen voordat ze aan een productietraject beginnen.
Herhaalbaarheid voor kleine en middelgrote batches
Met een stabiele opspanning, gedocumenteerde programma's en procesinspectie levert de bewerking consistente resultaten op voor batches van honderden of een paar duizend onderdelen. Statistische monitoring van belangrijke afmetingen spoort gereedschapslijtage vroegtijdig op, zodat de kwaliteit behouden blijft zonder de hoge vaste kosten die processen met grote volumes vereisen.
Waar puur CNC-bewerking zijn grenzen bereikt
Zuivere bewerking is niet de oplossing voor elk aluminium onderdeel. De belangrijkste beperking is materiaalefficiëntie. Het proces begint met een blok dat groter is dan het voltooide onderdeel, en elk deel van dat blok buiten de uiteindelijke geometrie wordt chips. Bij onderdelen waarbij veel materiaal wordt verwijderd, kan de verhouding tussen gekochte voorraad en afgewerkt onderdeel hoog zijn, waardoor zowel de materiaalkosten als de machinetijd omhoog gaan.
- Materiaalverspilling: een groot deel van de gekochte voorraad kan eindigen als spanen op onderdelen met diepe, zware verwijdering
- Cyclustijd: het voorbewerken van grote volumes neemt de CNC-capaciteit in beslag en vertraagt de doorvoer
- Kosten per eenheid: bij gemiddelde en hoge volumes daalt de bewerkingstijd per onderdeel zelden voldoende om de complexiteitsvrije geometrie te compenseren die economischer gevormd zou kunnen worden
Het onderstaande diagram toont illustratieve marges voor hoeveel van het gekochte materiaal doorgaans via verschillende routes in het voltooide onderdeel terechtkomt. De werkelijke waarden zijn sterk afhankelijk van de geometrie.
Illustratieve bereiken voor het aandeel aangekocht materiaal dat eindigt in het voltooide deel.
Koude extrusie plus CNC: een hybride aanpak
De hybride route maakt gebruik van koude extrusie of koud smeden om een bijna-netvorm te vormen. Het hoofdgedeelte, de nokken en de basisgeometrie worden bij kamertemperatuur onder hoge druk gevormd, waardoor de korrelstructuur ook wordt gecomprimeerd en uitgelijnd. CNC-bewerkingen snijden vervolgens alleen de onderdelen die een nauwe tolerantie vereisen, zoals lagerboringen, afdichtingsvlakken, schroefdraden en montagegegevens. Het afgewerkte onderdeel behoudt de sterkte van gevormd metaal, terwijl er veel minder bewerking nodig is dan een onderdeel dat volledig uit staaf is gesneden. Veel projecten gebruiken koud smeden van aluminium precies om deze reden als eerste stap.
Voordelen ten opzichte van pure CNC
- Minder grondstofverspilling, waardoor de kosten per eenheid voor middelgrote en grote volumes dalen
- Hogere sterkte en een dichtere structuur, overgenomen van de koudvervormingsstap
- De CNC-tijd concentreerde zich op de weinige oppervlakken die dit echt nodig hadden
Voordelen ten opzichte van spuitgieten
Vergeleken met spuitgieten vermijdt koudgevormd aluminium porositeit en biedt het doorgaans betere vermoeidheidsprestaties. Hierdoor is hij zeer geschikt voor lekvrije behuizingen en dragende beugels. Spuitgieten blijft een goede optie voor dunwandige, ingewikkelde geometrie bij zeer hoge volumes, en de twee routes worden dieper vergeleken in een apart artikel over koude extrusie en spuitgieten voor aluminium.
De hybride route is het meest logisch als het hoofdgedeelte relatief eenvoudig is, het onderdeel een goede mechanische sterkte vereist, slechts een paar onderdelen precisiebewerking nodig hebben en het jaarlijkse volume hoog genoeg is om het vormgereedschap af te schrijven.
Het juiste proces voor uw onderdeel kiezen
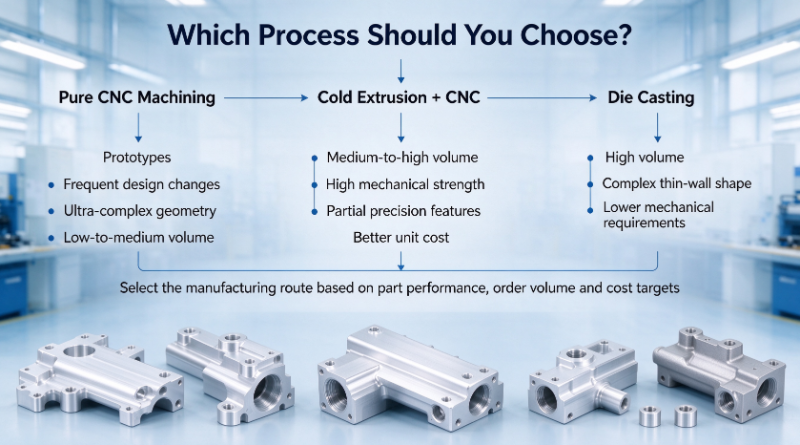
Processelectie is het gemakkelijkst als u vertrekt van volume, geometrie en tolerantieverdeling. Onderstaande drie routes bestrijken de meeste aluminiumprojecten.
Kies voor pure CNC-bewerking wanneer
Het project is een prototype of een kleine oplage, ontwerpwijzigingen komen vaak voor, de geometrie is zeer complex of er is op bijna elk oppervlak een nauwe tolerantie nodig.
Kies voor koude extrusie plus CNC wanneer
Het hoofdgedeelte is relatief eenvoudig, slechts enkele functies vereisen precisiebewerking, het onderdeel moet een aanzienlijke mechanische belasting dragen en het productievolume rechtvaardigt vormgereedschap.
Kies voor spuitgieten wanneer
Het volume is erg hoog, het onderdeel heeft dunne wanden en een complexe gietbare geometrie, en de mechanische vereisten zijn eerder gematigd dan veeleisend.
Veel meningsverschillen over het proces komen voort uit onduidelijke prioriteiten. Als de tekening overal tolerantie vereist, is puur verspanen meestal het eerlijke antwoord. Als het kracht en precisie vereist op een klein aantal onderdelen, is de hybride route vaak het meest efficiënt.
Typische toepassingen voor op maat gemaakte CNC-aluminium precisieonderdelen
De volgende sectoren zijn sterk afhankelijk van machinaal bewerkt aluminium omdat ze precisie, een laag gewicht en een betrouwbare oppervlaktebehandeling combineren.
- Sensorbeugels voor auto's en kleine structurele componenten die onder trillingen uitgelijnd moeten blijven
- Elektronica- en communicatiebehuizingen die nauwkeurige montage en goede warmtespreiding vereisen
- Fittingen, geleidingen en motion interface-onderdelen voor automatiseringsapparatuur
- Precisiecomponenten voor medische en instrumentatie waarbij maatvastheid van cruciaal belang is
- Luchtvaartgerelateerde kleine niet-kritieke aluminium onderdelen zoals beugels en afdekkingen
Praktische tips bij het aanschaffen van machinaal bewerkte aluminium componenten
Een duidelijke offerteaanvraag bespaart tijd aan beide kanten. De volgende controles helpen kopers en monteurs kostbare verrassingen te voorkomen.
- Bevestig de kwaliteit van de aluminiumlegering, de tolerantievereisten en de inspectienormen voordat u een prijsopgave maakt, aangezien deze van invloed zijn op de kosten en doorlooptijd.
- Verduidelijk de vereisten voor oppervlaktebehandeling en corrosieweerstand, inclusief kleur, dikte en eventuele geleidbaarheidslimieten na afwerking.
- Communiceer het verwachte ordervolume vroeg, zodat de leverancier pure CNC of een koude extrusie plus CNC-oplossing kan aanbevelen voor een beter evenwicht tussen kosten en doorlooptijd.
- Controleer de fabriekscapaciteiten, inclusief het aantal CNC-centra, het assortiment bewerkingsassen en de beschikbare kwaliteitscontroleapparatuur.
- Vraag een eerste artikelinspectierapport aan voor kritische precisieonderdelen voordat u massaproductie goedkeurt.
Conclusie
CNC-gefreesde componenten van aluminiumlegeringen bieden ongeëvenaarde precisie en ontwerpflexibiliteit, vooral voor prototypes, kleine volumes en onderdelen met een complexe geometrie. Hun nauwkeurigheid, afwerkingsmogelijkheden en defectvrij materiaal maken ze tot een betrouwbare keuze voor veeleisende toepassingen.
Voor middelgrote en hoge volumes met een eenvoudiger hoofdgedeelte levert een koude extrusie plus CNC-hybride route vaak betere sterkte, minder afval en concurrerendere eenheidskosten op. De juiste keuze hangt af van het volume, de geometrie en waar nauwe tolerantie echt nodig is. Als u uw CAD-tekeningen en verwachte volumes deelt, kan een procesbeoordeling duidelijk maken welk traject het beste bij uw project past en hoe een realistische offerte eruit moet zien.
Veelgestelde vragen
Vraag 1: Welke tolerantie kunnen CNC-aluminiumonderdelen bereiken?
De typische productietolerantie op kritische kenmerken bedraagt ongeveer 0,01 mm. Korte, stabiele afmetingen kunnen strakker worden gehouden in een gecontroleerde omgeving, terwijl niet-kritieke oppervlakken doorgaans losser worden gespecificeerd om de kosten laag te houden.
Vraag 2: Is CNC-aluminium sterker dan gegoten aluminium?
Over het algemeen biedt gesmeed materiaal uit staaf of gevormd materiaal een meer uniforme sterkte en betere weerstand tegen vermoeiing dan gegoten materiaal, omdat het geen porositeit bevat. De werkelijke sterkte hangt nog steeds af van de legering en de warmtebehandeling, dus vergelijk specifieke kwaliteiten en omstandigheden.
Vraag 3: Wat is het verschil tussen CNC-bewerking en koude extrusie voor aluminium onderdelen?
Koude extrusie vormt metaal bij kamertemperatuur door het door een matrijs te persen, waardoor de hoofdgeometrie met zeer weinig afval ontstaat. CNC-bewerking verwijdert materiaal om de uiteindelijke vorm te creëren en is het beste voor precisiekenmerken en lagere volumes. Veel projecten gebruiken beide achter elkaar.
Vraag 4: Kun je koude extrusie combineren met CNC-bewerking?
Ja. Koude extrusie creëert een bijna-netvorm, en CNC-bewerking werkt vervolgens kritische oppervlakken zoals boringen, afdichtingsvlakken en schroefdraden af. Deze combinatie vermindert materiaalverspilling en bewerkingstijd, terwijl de precisie behouden blijft waar dat nodig is.

-
Telefoonnummer
+86-0572-2210226Telefoonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adres
Gebouw B, Industriepark Innovatie en Ondernemerschap, nr. 288, Yansan Road, Huzhou City, provincie Zhejiang, ChinaQRCode
-
Snelle koppelingen
Thuis Producten Over ons Mogelijkheden Industrieën Nieuws Neem contact met ons op -
Ontdek
Aluminium camerabehuizing van voertuig Aluminium koude extrusie Aluminium koudsmeedonderdelen -
neem gerust contact met ons op