
Industrie nieuws
 Oct 01, 2026
 Geplaatst door beheerder
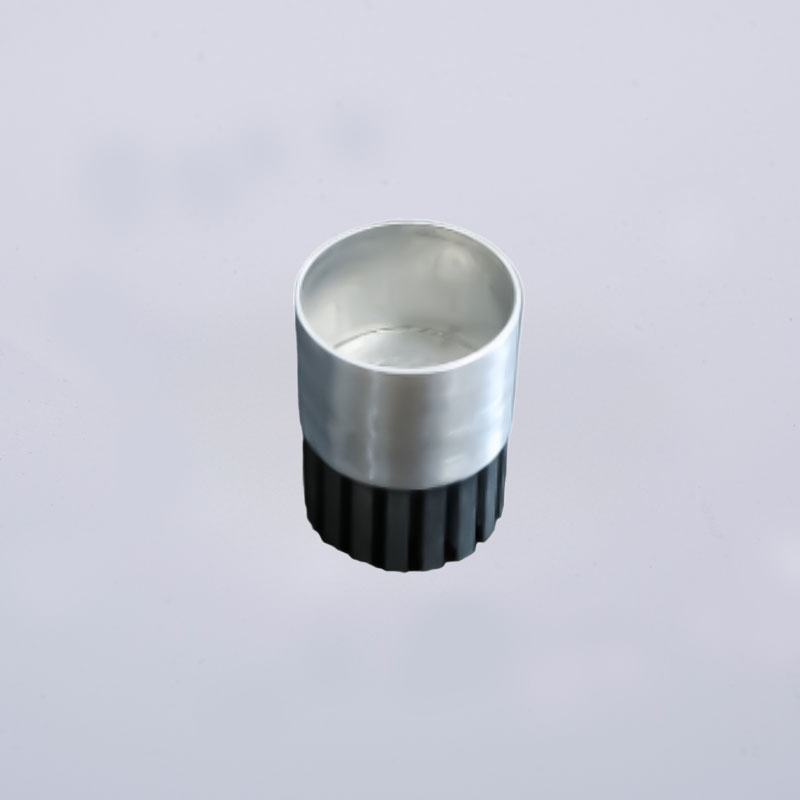
Waarom aluminium behuizingen beslissen of uw autosensor de weg overleeft
Waarom een sensorbehuizing een technische beslissing is en geen verpakkingsdetail
Een cameramodule die twee pixels uit de pas loopt, een radarunit die oververhit raakt op een zomerse snelweg, een LiDAR-behuizing die beslaat na een hogedrukreiniging: dit zijn geen sensorstoringen. Het zijn huisvestingsproblemen. Tegen de tijd dat een voertuigplatform wordt gevalideerd, heeft de behuizing het thermische pad, het optische referentiepunt, de afdichtingsintegriteit en het corrosiebudget voor de komende vijftien jaar al vastgelegd.
Moderne voertuigen beschikken over een groeiende populatie sensoren. Camera-, radar-, LiDAR-, ultrasone- en omgevingssensoreenheden stellen elk verschillende eisen aan de behuizing die ze beschermt. Een optische sensor geeft om vlakheid en parallelliteit. Een radarmodule geeft om dimensionale stabiliteit bij verschillende temperaturen. Een LiDAR-eenheid zorgt voor warmteafvoer uit een kleine, hete verpakking. Ze geven allemaal om vocht, stof, zout en trillingen.
Aluminium is voor de meeste van deze behuizingen het standaardantwoord geworden, en met goede reden. Het biedt een sterkte-gewichtsverhouding waar staal niet aan kan tippen, thermische geleidbaarheid in het bereik van 200 tot 230 W/m·K, natuurlijke corrosieweerstand door de passieve oxidelaag en volledige compatibiliteit met anodiseren, poedercoaten en laserlassen. Het interessante technische werk zit niet in het kiezen van aluminium. Het zit in het kiezen welke aluminium, geproduceerd welke manier, vastgehouden welke toleranties.
Deze gids behandelt zes selectiefactoren in de volgorde waarin ze in een echt programma naar voren komen: materiaal, tolerantie en pasvorm, thermisch beheer, bescherming tegen binnendringing, oppervlaktebehandeling en toeleveringsketen. Elke sectie bevat de vragen die de moeite waard zijn om aan een productiepartner te stellen voordat het gereedschap wordt gesneden.
De kerntransactie
Bij elke huisvestingsbeslissing wordt massa versus stijfheid, tolerantie versus kosten, en thermische prestaties versus maakbaarheid verhandeld. Er bestaat geen universeel correcte specificatie, alleen een specificatie die overeenkomt met de faalmodi van de sensor.
Factor 1: materiaalkeuze binnen het spectrum van aluminiumlegeringen
De legering bepaalt de sterkte, thermische geleidbaarheid, corrosiegedrag, lasbaarheid en hoe goed het oppervlak zal anodiseren. Een verkeerde keuze komt later tot uiting in de vorm van gestripte draden, een hotspot die nooit verdwijnt, of een afwerking die vlekt na het coaten.
| Legering | Typisch vastgoedprofiel | Beste pasvorm voor sensorbehuizingen |
|---|---|---|
| Al1070 | Hoge zuiverheid, zeer hoge thermische geleidbaarheid, uitstekende laserlasbaarheid | Hermetisch afgesloten behuizingen, thermisch kritische modules |
| 6061 | Goede sterkte, uitstekende corrosieweerstand, lasbaar | Structurele behuizingen, montagebeugels |
| 6063 | Uitstekende extrudeerbaarheid, glad gevormd oppervlak | Complexe profielen, geïntegreerde koellichamen |
| 7075 | Zeer hoge sterkte, bestand tegen vermoeidheid | Hoge belasting en trillingskritische steunen |
Hoe u de keuze kunt beperken
- Bedrijfstemperatuurbereik en piekwarmtebelasting
- Vereisten voor mechanisch belastingspad en bevestigingsmiddelen
- Afdichtingsmethode, vooral als laserlassen gepland is
- Oppervlakteafwerking en coatingvereisten
- Verkrijgbaar in de gewenste extrusie- of smeedvorm
Voor thermisch kritische en hermetisch afgesloten sensorpakketten worden vaak zeer zuivere legeringen zoals Al1070 gespecificeerd omdat ze warmtespreiding combineren met betrouwbaar laserlassen. Voor structurele beugels die ook als koellichaam fungeren, geeft 6061 of 6063 doorgaans een beter evenwicht tussen kosten en bewerkbaarheid. Trillingszware montagepunten duwen richting 7075.
Factor 2: Dimensionale tolerantie en pasvorm
Een sensorbehuizing voert twee precisieklussen tegelijk uit. Het lokaliseert optische of elektromagnetische componenten ten opzichte van elkaar en sluit een afdichting tegen de omgeving. Beide banen zijn tolerantieproblemen.
| Functieklasse | Typische vereiste | Proces dat dit oplevert |
|---|---|---|
| Algemene afmetingen | plus of min 0,1 mm | Koude extrusie of spuitgieten |
| Kritieke kenmerken | plus of min 0,02 mm | CNC-afwerking na het vormen |
| Optische montageoppervlakken | Vlakheid en parallelliteit in het micronbereik | Precisie CNC met CMM-verificatie |
Waarom het vormingsproces het plafond bepaalt
Koude extrusie produceert bijna-netvormen met een goede maatnauwkeurigheid en een dichte korrelstructuur. CNC-bewerking brengt vervolgens kritische kenmerken in de uiteindelijke tolerantie zonder de algehele geometrie te verstoren. Deze combinatie zorgt ervoor dat een behuizing tegelijkertijd structureel gezond en optisch nauwkeurig is.
Verificatie maakt deel uit van de specificatie
- Coördineren van meetmachine-inspecties voor datum en positie
- Optische comparatoren voor profielcontroles
- Oppervlakteprofielmetrie voor vlakheid en ruwheid
- Gedocumenteerde inspectiegegevens voor PPM-stabiliteit
Praktische regel
Geef alleen nauwe toleranties op als de sensor deze daadwerkelijk nodig heeft. Elke micron extra precisie voegt bewerkingstijd toe, en bewerkingstijd is de meest beheersbare kostenfactor in het programma.
Factor 3: Warmteafvoer en thermisch beheer
Camera-, radar- en LiDAR-modules genereren tijdens bedrijf continu warmte. Temperatuurstijging vermindert de nauwkeurigheid, versnelt de veroudering van componenten en introduceert thermische drift die geen enkele kalibratieroutine volledig kan compenseren. De behuizing is de primaire warmtewisselaar.
Thermische ontwerpprincipes
- Maximaliseer het buitenoppervlak voor convectie
- Zorg voor een ononderbroken warmtepad van bron tot buitenmuur
- Vermijd interne porositeit, die als thermische barrière fungeert
- Stem de vingeometrie en oriëntatie af op de richting van de luchtstroom
- Kies oppervlaktebehandelingen die de behuizing niet isoleren
Procesimpact op thermische prestaties
Koude extrusie produceert een dichte, vrijwel poriënvrije structuur. Omdat warmte door massief metaal moet reizen, zorgt het elimineren van porositeit ervoor dat een ononderbroken thermisch pad behouden blijft. In vergelijkende tests hebben koud geëxtrudeerde aluminium behuizingen aangetoond dat de thermische prestaties tot 2,36 keer beter zijn dan gelijkwaardige gegoten behuizingen, grotendeels omdat spuitgieten gasporositeit introduceert die de geleiding onderbreekt.
| Ontwerpfunctie | Thermisch voordeel |
|---|---|
| Geïntegreerde koelvinnen | Vergroot het convectieve oppervlak |
| Thermische pads of gatenvullers | Sluit luchtspleten tussen component en muur |
| Montageoppervlak chassis | Biedt een secundair geleidingspad |
| Dunne, geleidende coatings | Behoudt de warmteoverdracht aan het oppervlak |
Factor 4: Strategie voor bescherming tegen binnendringing en afdichting
Een buitensensor neemt regen, opspattend water, stof, zout en herhaalde temperatuurwisselingen waar. Bescherming tegen binnendringing zorgt ervoor dat het interieur droog en schoon blijft gedurende de levensduur van het voertuig.
| Beoordeling | Beschermingsniveau | Typische sensorpositie |
|---|---|---|
| IP67 | Stofdicht, beschermd tegen tijdelijke onderdompeling | Op het lichaam gemonteerde radar- en camera-eenheden |
| IP68 | Stofdicht, beschermd tegen voortdurende onderdompeling | Laag gemonteerde of zichtbare modules |
| IP69K | Beschermd tegen spoelwater onder hoge druk en hoge temperatuur | Sensoren voor bedrijfsvoertuigen en terreinwagens |
Afdichtingsmethoden en hun behuizingsvereisten
- O-ringgroeven: vereisen nauwkeurige groefafmetingen en gladde afdichtingsvlakken
- Pakking kanalen: hebben een consistente kanaaldiepte en oppervlakteafwerking nodig
- Laserlassen: vereist een lasbare, zeer zuivere legering en schone pasvlakken
- Ultrasoon lassen: hangt af van gecontroleerde energieregisseurs en materiële consistentie
- Lijmverbinding: gevoelig voor oppervlaktevervuiling en ruwheid
Drukdichtheid begint bij het materiaal. Een porievrije structuur heeft in eerste instantie geen lekpad, daarom wordt koude extrusie vaak gespecificeerd voor afgedichte sensorbehuizingen. Ultrasoon reinigen vóór het afdichten of verlijmen verwijdert oliën en deeltjes die anders een kanaal of een zwakke hechtlijn zouden creëren.
Verzegelend inzicht
De meeste veldlekken zijn terug te voeren op het grensvlak, niet op het bulkmateriaal. Groefgeometrie, oppervlakteruwheid en zuiverheid verdienen evenveel aandacht als de legeringsspecificatie.
Factor 5: Oppervlaktebehandeling en corrosiebestendigheid
Buitenbehuizingen hebben te maken met zoutnevel, wegchemicaliën, blootstelling aan ultraviolette straling en thermische cycli. Oppervlaktebehandeling zorgt voor corrosiebestendigheid, slijtvastheid en de uiterlijke kwaliteit die zichtbare sensormodules nu vereisen.
| Behandeling | Kenmerken | Wanneer opgeven |
|---|---|---|
| Anodiseren | Dikke harde oxidelaag, uitstekende corrosiebestendigheid, kleuropties | Buitenbehuizingen die duurzaamheid en uitstraling nodig hebben |
| Poedercoating | Duurzame dikke afwerking, breed kleurengamma, goede corrosiebescherming | Zichtbare afdekkingen en beugels |
| Conversie coating | Dun, geleidend, goed voor aarding | Interfaces die elektrische continuïteit vereisen |
| Lasermarkering | Permanente identificatie en traceerbaarheid | Onderdeelnummering en partijtracering |
Selectiecriteria
- Ernst van omgevingsblootstelling en verwachte levensduur
- Uiterlijk- en kleurvereisten
- Behoefte aan elektrische geleidbaarheid of isolatie
- Beschikbaarheid van kosten en processen
Oppervlakteafwerking vóór het coaten is belangrijker dan de meeste teams verwachten. Een lagere ruwheid verbetert de hechting van de coating en zorgt voor een uniformer eindresultaat. Koude extrusie levert een uitstekend gevormd oppervlak op, waardoor er minder voorbereidend werk nodig is vóór het anodiseren of poedercoaten.
Factor 6: Doorlooptijd, capaciteit en betrouwbaarheid van de toeleveringsketen
De ontwikkelingscycli in de automobielsector worden gecomprimeerd. Een behuizing die te laat arriveert, vertraagt de validatie, PPAP en de start van de productie, ongeacht hoe goed deze is gemaakt.
Waar de doorlooptijd eigenlijk naartoe gaat
- Ontwerp en fabricage van gereedschappen
- Bemonstering en goedkeuring van het eerste artikel
- Productieplanning en materiaalinkoop
- Wachtrij voor oppervlaktebehandeling
- Inspectie, verpakking en verzending
Capaciteitsvragen die de moeite waard zijn om te stellen
- Hoeveel extrusielijnen zijn er beschikbaar en in welk tonnagebereik?
- Wat is de jaarlijkse eenheidscapaciteit
- Wordt CNC-bewerking in eigen huis uitgevoerd
- Worden het anodiseren en poedercoaten in eigen beheer uitgevoerd
- Kan de leverancier opschalen van prototype naar massaproductie zonder herkwalificatie
Verticale integratie is de sterkste voorspeller van de betrouwbaarheid van de planning. Wanneer extrusie, koude extrusie, CNC-bewerking en oppervlaktebehandeling onder één dak plaatsvinden, verdwijnen overdrachten, worden kwaliteitsfeedbacklussen korter en stopt het schema afhankelijk van wachtrijen van derden. Langdurige partnerschappen voor plastic en roestvrijstalen accessoires vereenvoudigen de inkoop voor een complete sensorassemblage nog verder.
Inzicht in de supply chain
Vraag naar capaciteitsnummers, niet naar capaciteitsclaims. De jaarlijkse eenheidsproductie, het aantal lijnen en het tonnagebereik zijn verifieerbaar. Algemene uitspraken over het zijn van een full-service fabrikant zijn dat niet.
Selectiechecklist voor op maat gemaakte aluminium sensorbehuizingen
| Factor | Vraag om te stellen | Hoe goed eruit ziet |
|---|---|---|
| Materiaal | Welke legering brengt de thermische, mechanische en corrosiebehoeften in evenwicht? | Hoogzuivere legering voor thermisch en lassen, 6061 of 6063 voor constructief |
| Tolerantie | Welke toleranties vereisen optische uitlijning en afdichting? | 0,1 mm algemeen, 0,02 mm op kritische kenmerken |
| Thermisch | Wat is de warmtebelasting en het vereiste thermische pad? | Dicht, pore-free wall with integrated fins |
| IP-classificatie | Welke beoordeling en afdichtingsmethode zijn van toepassing? | Poriënvrij materiaal, schone interfaces, gevalideerde las of afdichting |
| Oppervlak | Welke belichting en uitstraling zijn vereist? | Anodiseren or powder coating matched to environment |
| Doorlooptijd | Wat is de tijdlijn van ontwerpbevriezing tot SOP? | Geïntegreerde extrusie-, CNC- en afwerkingscapaciteit |
| Kwaliteit | Welke PPM-doelstelling en documentatie zijn vereist? | Gedocumenteerde inspectie, CMM-gegevens, consistente PPM |
Koude extrusie van aluminium versus spuitgieten voor sensorbehuizingen
Deze vergelijking komt in bijna elk sensorbehuizingsprogramma voor, en het antwoord hangt af van welke foutmodus er het meest toe doet.
| Kenmerk | Koude extrusie | Spuitgieten |
|---|---|---|
| Interne porositeit | In wezen porievrij | Gasporositeit is gebruikelijk |
| Thermisch path | Ononderbroken, tot 2,36 keer beter in vergelijkende tests | Onderbroken door poriën en insluitsels |
| Drukdichtheid | Uitstekend, geen lekpaden | Vereist in sommige gevallen impregnatie of afdichting |
| Dimensionale nauwkeurigheid | Goed zoals gevormd, uitstekend na CNC | Goed voor complexe geometrie |
| Beste pasvorm | Afgedichte, thermisch kritische sensorbehuizingen | Complexe dunwandige geometrieën met een lagere thermische vraag |
Waar een sensor hermetisch moet worden afgesloten of aanzienlijke warmte moet afgeven, heeft koude extrusie een structureel voordeel dat geen enkel stroomafwaarts proces volledig kan herstellen. Waar de complexiteit van de geometrie domineert en de thermische belasting bescheiden is, blijft spuitgieten concurrerend.
Veelgestelde vragen
Vraag 1: Welke aluminiumlegering is het beste voor een sensorbehuizing voor auto's?
Er bestaat niet één beste legering. Hoogzuivere legeringen zoals Al1070 zijn geschikt voor thermisch kritische en lasergelaste behuizingen. 6061 en 6063 zijn geschikt voor structurele behuizingen en complexe geëxtrudeerde profielen. 7075 is geschikt voor montage met hoge belasting of trillingskritische montage. De juiste keuze volgt uit de bedrijfstemperatuur, mechanische belasting, afdichtingsmethode en eisen aan de oppervlakteafwerking.
Vraag 2: Welke tolerantie kan realistisch gezien worden bereikt op een sensorbehuizing?
Algemene afmetingen blijven doorgaans ongeveer 0,1 mm behouden na koude extrusie of spuitgieten. Kritische kenmerken kunnen met CNC-afwerking ongeveer 0,02 mm bereiken. Optische montageoppervlakken vereisen vaak vlakheid en parallelliteit in het micronbereik, geverifieerd door CMM-inspectie.
Vraag 3: Waarom presteert koude extrusie beter dan thermisch spuitgieten?
Spuitgieten introduceert gasporositeit in het metaal. Porositeit onderbreekt het geleidingspad en creëert lokale hotspots. Koude extrusie produceert een dichte, vrijwel poriënvrije structuur, waardoor warmte door massief metaal reist. Vergelijkende tests hebben tot 2,36 keer betere thermische prestaties aangetoond voor koud geëxtrudeerde behuizingen.
Vraag 4: Aan welke IP-waarde moet een sensorbehuizing voor een externe auto voldoen?
IP67 is gebruikelijk voor op het lichaam gemonteerde radar- en camera-eenheden. IP68 geldt voor laaggemonteerde of continu blootgestelde modules. IP69K is gespecificeerd waar reiniging onder hoge druk en hoge temperatuur plaatsvindt, zoals bij toepassingen in bedrijfsvoertuigen en op terreinen.
Vraag 5: Heeft oppervlaktebehandeling invloed op de warmteafvoer?
Ja. Dikke isolerende coatings zorgen voor thermische weerstand aan het oppervlak. Anodiseer- en conversiecoatings zijn over het algemeen dun genoeg om de warmteoverdracht te behouden, terwijl zware poedercoatings moeten worden beoordeeld aan de hand van het thermische budget.
Vraag 6: Hoe kan de doorlooptijd voor een nieuw sensorbehuizingsprogramma worden verkort?
Kies een leverancier met geïntegreerde extrusie, koude extrusie, CNC-bewerking en oppervlaktebehandeling. Interne procescontrole elimineert wachtrijen van derden, verkort de bemonsteringscyclus en verkleint het risico dat de planning tussen processtappen verschuift.
Vraag 7: Wat moet er in een offerteaanvraag staan?
Lever 3D-modellen en 2D-tekeningen met datumstrategie, legeringsvoorkeur of prestatie-eisen, afdichtingsmethode, IP-classificatiedoel, oppervlaktebehandelingsspecificatie, jaarlijks volume en vereiste leveringsmijlpalen. DFM-feedback in de offertefase voorkomt vaak later gereedschapswijzigingen.
Het specificeren van de juiste behuizing begint met de juiste vragen
Een sensorbehuizing is tegelijkertijd een thermisch apparaat, een precisiebevestiging, een afdichting en een corrosiebarrière. Elk van de zes bovenstaande factoren kan afhankelijk van de toepassing de beperkende factor worden. De teams die dit goed doen, zijn meestal degenen die eerst de faalwijzen definiëren en vervolgens het materiaal, de tolerantie, het thermisch ontwerp, de afdichting, de afwerking en de toeleveringsketen voor die faalwijzen specificeren.
Let bij het beoordelen van een productiepartner op geïntegreerde procesmogelijkheden in plaats van op een catalogus. Extrusie, koude extrusie, CNC-bewerking, ultrasoon reinigen, oppervlaktebehandeling en volledige inspectie onder één dak maken van een specificatie een herhaalbaar onderdeel. Het is dezelfde integratie die het maakt aluminium koude extrusieonderdelen haalbaar voor afgedichte en thermisch-kritische sensorbehuizingen op productievolume.
Stuur tekeningen en prestatie-eisen vroegtijdig op. DFM-feedback in de offertefase is veel goedkoper dan een toolwissel na het eerste artikel.

-
Telefoonnummer
+86-0572-2210226Telefoonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adres
Gebouw B, Industriepark Innovatie en Ondernemerschap, nr. 288, Yansan Road, Huzhou City, provincie Zhejiang, ChinaQRCode
-
Snelle koppelingen
Thuis Producten Over ons Mogelijkheden Industrieën Nieuws Neem contact met ons op -
Ontdek
Aluminium camerabehuizing van voertuig Aluminium koude extrusie Aluminium koudsmeedonderdelen -
neem gerust contact met ons op