
Industrie nieuws
 Oct 09, 2026
 Geplaatst door beheerder
Koude extrusie versus spuitgietaluminium: welk proces levert betere precisieonderdelen op?
Waarom Process Choice precisie-aluminiumonderdelen vormt
Ingenieurs die rijhulpsensoren, lidar-behuizingen, mensachtige robotverbindingen en drone-structuren ontwerpen, staan voor dezelfde uitdaging. Het aluminium onderdeel in het midden van het systeem moet krappe afmetingen hebben, jarenlang weerstand bieden aan trillingen en zich vanaf de eerste tot de tienduizendste eenheid identiek gedragen. De productieroute die vroeg in een project wordt gekozen, bepaalt vaak of deze doelen haalbaar zijn zonder later een kostbaar herontwerp.
Twee processen domineren deze discussies: traditioneel spuitgieten en koude extrusie. Beiden kunnen complexe vormen qua volume produceren, maar toch verschillen ze sterk qua interne structuur, mechanische prestaties, dimensionale controle en de problemen die ze creëren als ze buiten hun comfortzone worden geduwd. Kopers die ze als onderling verwisselbaar beschouwen, ontdekken het verschil vaak pas nadat er defecten in het veld zijn opgetreden of er schroot op de productielijn verschijnt.
Deze gids vergelijkt de twee processen vanuit een engineering- en inkoopperspectief. Er wordt uitgelegd hoe ze allemaal metaal vormen, waar ze het beste presteren, hoe het kostenplaatje er werkelijk uitziet en hoe je een specificatie schrijft waaraan een bekwame leverancier kan voldoen. De afwegingen worden openlijk gepresenteerd, inclusief de situaties waarin spuitgieten de slimmere keuze blijft.
Hoe elk proces het metaal vormt
De duidelijkste manier om het prestatieverschil te begrijpen is door te kijken naar de fysieke toestand van het metaal tijdens het vormen. Bij spuitgieten wordt aluminium gesmolten en onder hoge druk in een stalen mal geperst. Bij koude extrusie wordt een massieve knuppel bij of nabij kamertemperatuur door een matrijs geduwd. Dat ene verschil vormt bijna alles wat volgt.
Spuitgieten van aluminium
Gesmolten aluminium vult de holte snel, wat spuitgieten efficiënt maakt voor complexe dunwandige behuizingen. Het probleem is wat er gebeurt tijdens het vullen en stollen. Lucht die vastzit in de smelt en gassen die vrijkomen als het metaal afkoelt, vormen gasporositeit, en krimp vormt holtes waar dikke delen het laatst bevriezen. Zelfs goed gecontroleerde processen laten enige interne discontinuïteit achter, en deze holtes komen het meest voor in zwaardere delen van het onderdeel.
- Gesmolten metaal wordt met hoge snelheid en druk in een stalen matrijs geïnjecteerd.
- Het metaal koelt af en stolt, vaak binnen enkele seconden voor kleine onderdelen.
- Het gietstuk wordt uitgeworpen en bijgesneden, en vervolgens vaak op kritieke vlakken machinaal bewerkt.
- Via lektests of inspecties worden onderdelen met interne holtes uitgefilterd.
Koud extrusie aluminium
Koude extrusie werkt op vast materiaal, dus er is geen vloeistofstadium en geen stollingskrimp. De knuppel wordt samengedrukt en door een gevormde matrijs geperst, en het metaal stroomt plastisch om de matrijsvorm aan te nemen. Deze plastische stroming heeft de neiging interne discontinuïteiten te sluiten en de korrelstructuur uit te lijnen in de richting van de metaalstroming, wat de sterkte verbetert in de richtingen die er het meest toe doen voor belaste componenten.
- Een gesneden stuk gesmeed aluminium wordt in de persmachine geladen.
- De pers dwingt de knuppel door de matrijs, waardoor muren, nokken en holtes worden gevormd.
- Het gevormde deel wordt bijgesneden en soms spanningsvrij gemaakt of met warmte behandeld.
- CNC-bewerking voltooit alleen de functies die uiteindelijke nauwkeurigheid vereisen.
Naast elkaar: verschillen in kernprestaties
Inkoopteams vergelijken processen doorgaans op vijf dimensies: structurele dichtheid, sterkte en levensduur, maatnauwkeurigheid met oppervlakteafwerking, thermisch gedrag en batchconsistentie. De onderstaande tabel vat typische resultaten samen. De werkelijke resultaten zijn afhankelijk van de legering, geometrie, kwaliteit van het gereedschap en inspectienormen.
| Criteria | Spuitgieten van aluminium | Koud extrusie aluminium |
|---|---|---|
| Interne structuur | Gasporositeit en krimp mogelijk | Volledig dichte, gesloten discontinuïteiten |
| Vermoeidheidsweerstand | Matig, gevoelig voor holtes | Hoog, geschikt voor cyclische belastingen |
| Ductiliteit | Vaak beperkt | Over het algemeen hoger |
| Oppervlakteruwheid zoals gevormd | Gewoonlijk rond 1,6 tot 3,2 micrometer Ra | Gewoonlijk rond 0,8 tot 1,6 micrometer Ra |
| Kritische tolerantieband | Vaak 0,1 mm of meer zonder bewerking | Vaak 0,05 mm of beter op gevormde elementen |
| Geschiktheid voor laserlassen | Beperkt door porositeit | Sterke, consistente lasresultaten |
| Batchconsistentie | Varieert met procesdrift | Stabiel over long runs |
Dichtheid en poriënvrije prestaties
Dichtheid is de basis voor de meeste andere verschillen. Gasporositeit in spuitgietstukken is niet altijd zichtbaar aan het oppervlak, waardoor het een verborgen risico is. Een behuizing kan een visuele controle doorstaan en nog steeds onder druk lekken, of kan na een paar duizend thermische cycli barsten omdat er een leegte in de buurt van een belastingspad zit. Koud geëxtrudeerde onderdelen vermijden de overgang van vloeistof naar vaste stof volledig, dus deze interne discontinuïteiten zijn zeldzaam. Dat is het belangrijkst voor afgedichte sensorbehuizingen en elk onderdeel dat met een laser wordt gelast, omdat de laskwaliteit sterk afhankelijk is van wat zich onder het oppervlak bevindt.
Kracht en vermoeidheidsweerstand
Componenten in robotverbindingen en voertuigchassisomgevingen falen zelden door een enkele overbelasting. Ze falen door miljoenen kleine spanningsomkeringen die langzaam scheuren veroorzaken op zwakke punten. Omdat koude extrusie een dichte structuur produceert met gerichte graanstroom, zijn de vermoeiingsprestaties over het algemeen sterker, vooral bij filets, dunne ribben en nokken. Spuitgietstukken kunnen een uitstekende statische sterkte bereiken, maar hun lagere ductiliteit en gevoeligheid voor interne holtes kunnen de levensduur van vermoeiing onder trillingen verkorten.
Maatnauwkeurigheid en oppervlaktekwaliteit
Matrijsgietstukken krimpen als ze afkoelen, en gereedschappen moeten die beweging compenseren. Het bereiken van nauwe toleranties betekent meestal het toevoegen van CNC-bewerking aan kritische vlakken, boringen en montagekenmerken. Koude extrusie zorgt ervoor dat onderdelen dichter bij de eindafmetingen komen en zorgt voor gladdere oppervlakken, zodat minder onderdelen secundaire bewerking nodig hebben. Minder bewerkingsstappen betekenen minder handelingen, minder opspanfouten en een betere montagepassing.
Thermisch gedrag en batchconsistentie
Thermisch beheer is van cruciaal belang voor lidarmodules en sensorbehuizingen, waar de warmte van de elektronica de buitenste schil moet bereiken zonder hotspots te creëren. Een dichte, holtevrije muur geleidt de warmte beter voorspelbaar dan een muur met verspreide poriën, die de warmtestroom ongelijkmatig kunnen onderbreken. Tijdens productieruns kan procesafwijking bij het spuitgieten de porositeitsniveaus van ploeg tot ploeg veranderen. Koude extrusie zorgt doorgaans voor een stabielere output, waardoor de werklast voor de binnenkomende inspecties afneemt en het aantal defecten na verloop van tijd laag blijft.
Visueel overzicht van de twee productieroutes
Het onderstaande diagram toont de volgorde van de stappen in elke route. Het belangrijkste verschil ligt in het middenstadium: vloeibaar metaal stolt in het ene geval, terwijl vaste knuppels plastisch vloeien in het andere geval.
Toepassingsscenario's: waar elk proces past
Geen van beide processen is universeel beter. De juiste keuze hangt af van de functie van het onderdeel, de belastingen die het draagt, de afdichtings- en lasvereisten en het productievolume. De onderstaande richtlijnen weerspiegelen de gebruikelijke praktijk in de sector en niet een vaste regel, en een technische beoordeling zou elk geval moeten bevestigen.
Waar spuitgieten een goede keuze blijft
- Behuizingen met lage precisie, waarbij de maattolerantie genereus is en het uiterlijk van het oppervlak belangrijker is dan de interne integriteit.
- Niet-structurele deksels en schalen die weinig belasting dragen en geen afdichting onder druk behoeven.
- Zeer complexe dunwandige geometrie bij een hoog volume waarbij de gereedschapskosten per onderdeel de dominante factor zijn.
- Projecten waarbij het ontwerp nog steeds verandert en snelle iteraties van gereedschappen zijn belangrijker dan vermoeidheidsgegevens op de lange termijn.
Waar koude extrusie duidelijke voordelen oplevert
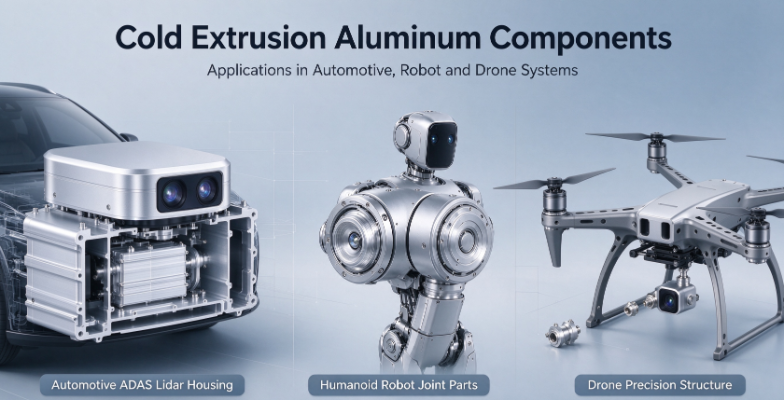
- Lidar-behuizingen en autocamerabehuizingen die afgedicht en dimensionaal stabiel moeten blijven tijdens temperatuurcycli.
- Structurele onderdelen van humanoïde robots die een continue heen en weer gaande beweging ervaren en weerstand moeten bieden tegen vermoeidheidsscheuren.
- Drone-componenten die hoge dynamische belastingen dragen, waarbij gewicht en betrouwbaarheid er beide toe doen.
- Onderdelen die laserlassen of een hoge luchtdichtheid vereisen, waarbij een dicht basismateriaal de lasconsistentie verbetert.
Kostenbeeld: eenheidsprijs versus totale kosten
Een algemene veronderstelling is dat spuitgieten altijd goedkoper is. Dat geldt voor de eenheidsprijs van een eenvoudig onderdeel in een zeer hoog volume, maar de totale kosten omvatten schroot, herbewerking, inspectie, secundaire bewerking, retourzendingen op locatie en de engineeringtijd die wordt besteed aan het oplossen van kwaliteitsproblemen. Een lagere prijs kan de duurdere optie worden zodra deze verborgen kosten worden meegerekend.
Koude extrusie vereist doorgaans een hogere investering vooraf in het gereedschap en een zorgvuldiger opstelling van de knuppel en de pers. De kracht ligt in rendement en voorspelbaarheid. Wanneer er minder onderdelen worden afgekeurd, er minder bewerkingsbewerkingen nodig zijn en de output consistent blijft over de ploegendiensten heen, kunnen de kosten per goed onderdeel gunstig afsteken over de levensduur van een programma. Kopers moeten schattingen van de totale eigendomskosten opvragen in plaats van alleen de prijsopgaven per eenheid te vergelijken.
Ontwerptips voor het specificeren van aluminium precisieonderdelen
Welke route u ook kiest, een duidelijke specificatie vermindert het risico. Tekeningen die de functie beschrijven, en niet alleen de geometrie, helpen leveranciers het juiste proces aan te bevelen en problemen vroegtijdig te signaleren. Teams die werken met een betrouwbaar team koude extrusie aluminium onderdelen leveranciers halen vaak het meeste uit vroege ontwerpbeoordelingen.
- Identificeer welke onderdelen belasting dragen, afdichten of warmte geleiden, en markeer ze als kritiek op de tekening.
- Specificeer de wanddikte-overgangen voorzichtig om spanningsconcentratie bij scherpe veranderingen te voorkomen.
- Definieer de oppervlakteruwheid alleen daar waar dit van belang is, zoals afdichtingsvlakken en lagerzittingen.
- Vermeld de inspectiemethode voor de interne integriteit, zoals lektesten of het in stukken snijden van monsters.
- Geef het verwachte productievolume en de jaarlijkse prognose op, zodat de leverancier de gereedschappen en capaciteit kan plannen.
- Maak overeenstemming over een eerste artikelinspectieplan en acceptatiecriteria voordat het gereedschap wordt vrijgegeven.
Veelvoorkomende fouten die u moet vermijden
- Het aanscherpen van elke tolerantie tot dezelfde waarde, waardoor de kosten stijgen zonder de functionaliteit te verbeteren.
- Het negeren van vermoeiingsbelastingen tijdens het ontwerp en het controleren van alleen de statische sterkte.
- De proceskeuze open laten zonder de leverancier de achterliggende prestatie-eisen te geven.
Waar u op moet letten bij een leverancier van precisie-aluminium
Proceskennis is slechts een deel van het plaatje. Een leverancier die produceert precisie aluminium componenten voor veeleisende industrieën moet controle over de volledige keten, van knuppel tot afgewerkt onderdeel, kunnen worden aangetoond. De onderstaande checklist helpt kopers de capaciteiten te evalueren voordat ze zich aan een project binden.
- Ervaring met koude extrusie en CNC-bewerkingen als een geïntegreerde workflow in plaats van afzonderlijke uitbestede stappen.
- Gedocumenteerde inspectiemogelijkheden, inclusief maatmetingen, oppervlaktecontroles en interne integriteitstesten.
- Reinigings- en oppervlaktebehandelingsprocessen geschikt voor afgedichte of gelaste samenstellingen.
- Bereidheid om tekeningen te beoordelen, ontwerpaanpassingen voor te stellen en zowel aangepaste OEM- als ODM-programma's te ondersteunen.
- Duidelijke procescontrolerecords die laten zien hoe batchconsistentie behouden blijft tijdens lange productieruns.
Conclusie: Het proces afstemmen op het prestatiedoel
Voor precisieonderdelen die gedurende een lange levensduur dicht, dimensionaal stabiel en vermoeidheidsbestendig moeten blijven, biedt koude extrusie structurele voordelen die spuitgieten moeilijk kan evenaren. Spuitgieten verdient nog steeds zijn plaats in eenvoudigere toepassingen met minder spanning en grote volumes, waarbij de snelheid en de gereedschapseconomie zinvol zijn. De beste beslissing begint met de functie van het onderdeel en niet met de procesnaam.
Als uw volgende project betrekking heeft op sensorbehuizingen, robotconstructies of drone-componenten, deel dan tijdig de tekeningen en prestatie-eisen. Een gedetailleerd overzicht van de geometrie, belastingen en afdichtingsbehoeften zal uitwijzen welke route past, en monsterverificatie zal dit bevestigen voordat de volledige productie begint.
Veelgestelde vragen
Vraag 1: Is koude extrusie altijd duurder dan spuitgieten?
Niet noodzakelijkerwijs. Koude extrusie vereist doorgaans hogere gereedschaps- en instelkosten vooraf, maar kan de totale kosten verlagen als er minder onderdelen worden gesloopt, er minder bewerkingsstappen nodig zijn en de opbrengsten op het veld afnemen. Het vergelijken van de totale eigendomskosten geeft een nauwkeuriger beeld dan het vergelijken van alleen de eenheidsprijzen.
Vraag 2: Kunnen gegoten aluminium onderdelen worden gebruikt in afgedichte of waterdichte behuizingen?
Ja, met het juiste ontwerp, procesbeheersing en lektesten. Interne porositeit in dikkere delen kan echter lekpaden creëren die moeilijk visueel te detecteren zijn. Voor behuizingen met strenge afdichtingseisen vermindert een dicht basismateriaal dit risico vaak en verbetert het de consistentie.
Vraag 3: Waarom is vermoeidheidsweerstand belangrijk voor robot- en drone-onderdelen?
Deze onderdelen worden herhaaldelijk belast tijdens beweging en trillingen. Vermoeiingsscheuren beginnen meestal bij kleine defecten of spanningsconcentraties en groeien langzaam gedurende vele cycli. Een dichte, gericht uitgelijnde korrelstructuur helpt het ontstaan van scheuren te vertragen, waardoor de levensduur bij continue beweging wordt verlengd.
Vraag 4: Welke tolerantie kan koude extrusie bereiken op kritieke kenmerken?
Op veel gevormde onderdelen zijn toleranties van ongeveer 0,05 mm of beter haalbaar, afhankelijk van de geometrie, het materiaal en de staat van het gereedschap. Bij de eindbewerking kunnen eigenschappen worden verfijnd die een nog strengere controle vereisen. Vroegtijdig overleg met de leverancier helpt bij het vaststellen van realistische toleranties voor elk kenmerk.
Vraag 5: Hoe bepaal ik welk proces ik moet specificeren voor een nieuw ontwerp?
Begin met het opsommen van de functionele vereisten: belastingen, afdichting, lassen, warmteoverdracht en verwacht volume. Als het onderdeel structureel, afgedicht of vermoeidheidskritisch is, verdient koude extrusie een serieuze evaluatie. Als het onderdeel eenvoudig en niet-kritisch is en in zeer hoge volumes met royale toleranties wordt geproduceerd, kan spuitgieten economischer zijn. Steekproeven op beide routes kunnen de keuze bevestigen.

-
Telefoonnummer
+86-0572-2210226Telefoonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adres
Gebouw B, Industriepark Innovatie en Ondernemerschap, nr. 288, Yansan Road, Huzhou City, provincie Zhejiang, ChinaQRCode
-
Snelle koppelingen
Thuis Producten Over ons Mogelijkheden Industrieën Nieuws Neem contact met ons op -
Ontdek
Aluminium camerabehuizing van voertuig Aluminium koude extrusie Aluminium koudsmeedonderdelen -
neem gerust contact met ons op