
Industrie nieuws
 Oct 16, 2026
 Geplaatst door beheerder
Waarom koud geëxtrudeerd aluminium leidt ADAS-camerabehuizingsontwerp: materialen, processen en selectiegids
Een naar voren gerichte camera van een modern voertuig zit achter de voorruit, waar hij te maken krijgt met koude nachten, door de zon verwarmde dashboards, constante trilling, opspattend water en zout. De behuizing rond de lens en beeldsensor moet de optische uitlijning onder deze omstandigheden stabiel houden. Als dit niet lukt, verschijnt de schijnbaar als functionele detectie, afwijkende kalibratie van vochtaanslag in de lens, en elk van deze kan de rijhulpfunctie die de camera ondersteunt verzwakken.
Deze gids haalt de belangrijkste materialen en productieroutes voor een Behuizing voor autocamera's , legt uit waar elke optie voorbij binnen materiële rijhulpsystemen (ADAS) is en geeft ingenieurs en inkoopteams een praktische checklist voor leveranciersselectie. De nadruk ligt op technische overwegingen in plaats van op de belangrijkste claims, omdat de juiste keuze afhangt van de camerakwaliteit, de thermische omgeving en het voorgestelde productievolume.
Afbeeldingenbron: AI-gegenereerd, uitsluitend ter illustratie.
Waarom de huisvesting vervangt is dan het lijkt
De behuizing is de mechanische referentie voor de gehele cameramodule. Lenselementen zijn gepositioneerd binnen uitlijningsvensters, gemeten in tientallen micrometers, en de beeldsensor moet over het volledige bereik van de bedrijfstemperatuur zelfswijdig blijven aan de optische as. Een kleine verschuiving in de lenszitting verandert de focus en het gezichtsveld, wat op zijn beurt invloed heeft op hoe betrouwbare stroomafwaartse algoritmen rijstrookmarkeringen, voetgangers en andere voertuigen beïnvloed.
Ontwerpers moeten ook omgaan met de hitte die wordt vervaardigd door de sensor en processor, vocht dat condenseert op koude optische oppervlakken en montagebelastingen die via de voorruitbeugel worden omgezet. Omdat de behuizing tussen al deze krachten in zit, het materiaal en de productieroute bepaalt hoeveel marge het optische ontwerp feitelijk heeft.
Kernprestatievereisten
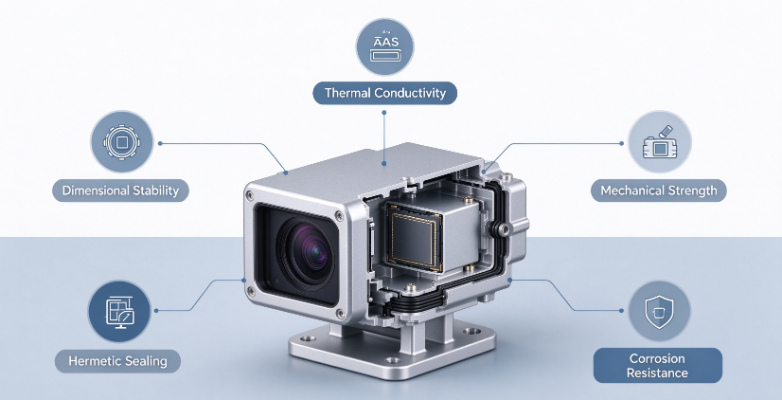
De meeste programma's beoordeeld een behuizing op vijf prestatiegebieden. Elk gebied heeft een direct effect op de beeldkwaliteit van de veldbetrouwbaarheid, dus er moet bewust worden gemaakt in plaats van standaard.
- Dimensionale stabiliteit. De lenszitting en het sensorreferentiepunt moeten hun cyclische positie behouden, omdat ze zich direct vertalen in een kalibratiefout.
- Thermische geleidbaarheid. De warmte van de sensor heeft een efficiënte pad nodig weg van de optica, anders stroomt de donkere stroom en neemt de beeldruis toe op warme dagen.
- Mechanische sterkte en mechanische. De behuizing moet bestand zijn tegen trillingen, schokkende door wegresten en langdurige vermoeidheid veroorzaakt door duurzame montagespanning.
- Hermetische afdichting en corrosiebestendige. Pakkingen en lasnaden moeten buiten vocht houden van het volledige voertuig, inclusief aan strooizout en autowasstraten.
- Naleving van het kwaliteitssysteem. Serieprogramma's zijn doorgaans doorgaans een kwaliteitsmanagementsysteem voor de automobielsector, traceerbaarheid van partijen, een PPAP-indiening en zeer lage defectpercentages gemeten in delen per miljoen.
De weging van deze eisen verandert met de aanvraag. Een achteruitkijkcamera kan prioriteit geven aan kosten en verpakking, terwijl een naar voren gerichte sensor die wordt gebruikt voor noodremmen uitstekend thermisch gedrag en afdichtingsprestaties nodig heeft omdat de gevolgen van storingen ernstiger zijn.
Materiaalopties voor camerabehuizingen
De materiaalkeuze bepaalt de bovengrens voor de chemische en structurele prestaties voordat er een productiebeslissing wordt genomen. De onderstaande tabel geeft een overzicht van de vier opties die het vaakst voorkomen voor camerabehuizingen.
| Materiaal onderweg | Thermische geleidbaarheid | Afdichtingsrisico | Typische toepassing |
|---|---|---|---|
| Technische kunststof (PBT of PC-ABS) | Zeer laag | Laag tot matig | Achteruitkijkcamera's op instapniveau |
| Gegoten aluminium (ADC12 of A380) | Matig | Risico op hoge porositeit | Kostengedreven middenklasse behuizingen |
| Koud geëxtrudeerd aluminium 6061 | Goed | Laag | Structureel belaste midden- tot hoogwaardige behuizingen |
| Koud geëxtrudeerd aluminium 1070 | Zeer hoog | Zeer laag | Hoogwaardige voorwaartse camera's die warmtespreiding nodig hebben |
Technische kunststoffen (PBT en PC-ABS)
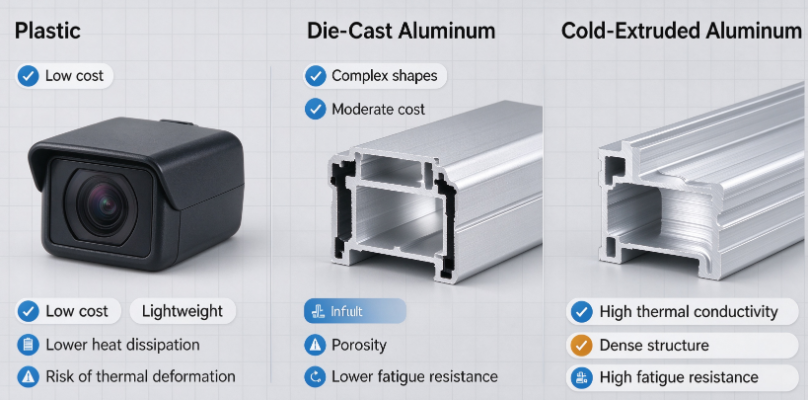
Kunststof behuizingen bieden lage gereedschapskosten, een laag gewicht en de vrijheid om complexe externe vormen te creëren. Ze werken goed voor camera's van lagere kwaliteit waarbij het optische ontwerp een gematigde temperatuurstijging tolereert. De voornaamste beperkingen zijn de slechte geleidingsvermogen, de warmte in de buurt van de sensor vasthoudt, en kruip bij hogere temperaturen, waardoor de lenszitting over de samenstelling van het voertuig langzaam kan verschuiven.
- Voordelen: lage eenheidskosten, complexe geometrie, eenvoudige integratie van montagefuncties
- Beperkingen: slechte warmtespreiding, kruip bij aanhoudende temperatuur, beperkte stijfheid
Gegoten aluminium (ADC12 en A380)
Spuitgieten is aantrekkelijk voor grootste tot hoge volumes omdat het snel bijna-netvormen bevat. De snelle stolling van verborgen aluminium zorgt echter vaak voor interne porositeit en krimp. In een afgedichte optische behuizing kunnen deze holtes lekpaden worden, en de discontinue korrelstructuur vermindert de vermoeidheidsprestaties onder trillingen. Sommige programma's accepteren ingebouwde onderdelen met secundaire behandelingen, maar de validatielast voor afdichting is grotendeels hoger.
Gesmeed aluminium voor koude extrusie (1070 en 6061)
Gesmeed aluminium begint als een enorme knuppel die wordt gevormd door koude extrusie, waardoor het metaalplastisch wordt gevormd zonder dat het smelt. Het resultaat is een continue graanstroom die de vorm van het onderdeel volgt en een dichte, grotendeels poriënvrije wandstructuur. Het legeren van 1070 biedt een zeer hoge thermische geleiding, waardoor het een sterke kandidaat is voor voorwaartse camera's die de sensorwarmte efficiënt moeten verspreiden en lasergelast kunnen worden voor hermetische assemblages. Legering 6061 biedt een hogere sterkte en is geschikt voor behuizingen die grotere montagebelastingen dragen of meer structurele stijfheid nodig hebben.
Beste geschikt voor hoogwaardige ADAS Dichte, poriënvrije wanden Ga door met de graanstroom
Thermisch gedrag vergeleken
Thermische geleidbaarheid is vaak het eerste dat vastgoedingenieurs onderzoeken bij het vergelijken van behuizingsmaterialen, omdat het bepaalt hoe snel warmte van de sensor naar het buitenoppervlak beweegt. De onderstaande grafiek toont typische kenmerken voor de hierboven besproken materialen. De feitelijke waarden verschillen afhankelijk van de temperatuur van de legering, de warmtebehandeling en de wandgeometrie, dus bevestig ze aan de hand van de gegevens van de leverancier.
De kloof tussen gesmeed aluminium en technisch plastic is grofweg drie orden van grootte. Daarom zijn plastic behuizingen afhankelijk van thermische routes door PCB-koper of externe koellichamen. Gegoten aluminium biedt een betekenisvolle verbetering ten opzichte van plastic, maar de porositeit ervan kan de effectieve sterke prestaties lokaal verminderen. Koud geëxtrudeerd 1070 biedt het meest directe warmtepad, waardoor de sensortemperatuur stabiel blijft onder langdurig zonlicht en hoge processorbelasting.
Afbeeldingenbron: AI-gegenereerd, uitsluitend ter illustratie.
Productieprocessen voor aluminium camerabehuizingen
Drie productieroutes domineren de productie van aluminium camerabehuizingen. Elk heeft een duidelijk profiel op het gebied van kosten, precisie, metallurgische kwaliteit en doorlooptijd, en de beste keuze hangt af van hoe het programma deze factoren in evenwicht met zich meebrengt.
Hogedrukspuitgieten
Gesmolten aluminium wordt onder hoge druk in een stalen matrijs geïnjecteerd, waardoor in één keer complexe behuizingen worden geproduceerd. De cyclustijden zijn kort en de eenheidskosten dalen snel met het volume. De belangrijkste nadelen zijn gas- en krimpporositeit, beperkte warmtebehandelingsopties omdat gesloten gas bij hoge temperatuur uitzet, en de verwijdering van lektesten op elk onderdeel. Voor een afgedichte optische behuizing weegt deze grootste moeite dan het kostenvoordeel zodra het programma verder gaat dan instapcamera's.
Volledige CNC-bewerking uit massief blok
Het bewerken van een behuizing uit massief staafmateriaal levert uitstekende maatcontrole en vermijdt gietfouten volledig. Het nadeel is materiaalverspilling, het meer dan de helft van de oorspronkelijke knuppel kan samen met lange cyclustijden en hogere kosten per onderdeel veroorzaken. Volledige bewerking is zinvol voor prototypes, zeer kleine volumes met extreem krappe kenmerken, maar het wordt moeilijk te rechtvaardigen voor serieproductie.
Koude extrusie plus ondersteunende CNC-bewerking
Deze route heeft de metallurgische voordelen van koudvervormen met de precisie van gerichte bewerking. Het proces volgt over het algemeen de onderstaande volgorde.
- Voorbereiding van de knuppel. Gesmeed aluminium naaktslakken worden gesneden en gegloeid tot een consistente startconditie, de vormkracht en het korrelgedrag stabiliseert.
- Koude extrusie. De slak wordt bij een opvallende vorm tot een bijna net kopje lichaam. De continue graanstroom die hier ontstaat, geeft de wand zijn sterkte en verbruikt.
- Nauwkeurige CNC. Alleen de kritische kenmerken, zoals de lenszitting, het sensorreferentiepunt en de afdichtingsgroef, worden machinaal bewerkt, waardoor de materiaalverwijdering laag blijft en de kosten onder controle blijven.
- Oppervlaktebehandeling en reiniging. Ultrasoon vervangende bewerkingsresten en anodiseren zorgt voor additieve duurzaamheid en een stabiel oppervlak voor lijmen of pakkingen.
- Eindinspectie. Elk onderdeel wordt gecontroleerd op lekkage, kritische afmetingen en oppervlakteconditie, waarbij de traceerbaarheid op partijniveau wordt vastgelegd.
De belangrijkste voordelen zijn sterkte en vereist die superieur zijn aan spuitgieten, stabiel thermisch gedrag van de dichte wand en een kostenstructuur die goede schaalbaar is voor middelgrote tot grote volumes. Vergeleken met volledige bewerking is de materiaalopbrengst veel beter en is de doorlooptijd bij serieproductie korter. Voor veel ADAS-programma's is een goed gecontroleerd koud geëxtrudeerde aluminium behuizing biedt de meest uitgebalanceerde combinatie van prestaties en maakbaarheid.
Toegepast voorbeeld: een routeselectie voor een voorwaartse camera
Overweeg een naar voren gericht cameraprogramma dat is gepland voor enkele honderdduizenden eenheden per jaar, met een vereiste voor afdichtingsprestaties bij temperatuurwisselingen en zoutnevel. In de vroege pilotfase doorstond een ingebouwde behuizing de dimensionale inspectie, maar vertoonde deze af en teen lekkage tijdens de heliumcontrole na de test, en de hoofdzaak was te herleiden tot microporositeit nabij een pakkingsgroef. Herbewerking door middel van impregnatie en extra lekscreening voor extra kosten en verlengde het validatieschema.
Toen het programma overschakelde naar een koud geëxtrudeerde 1070-behuizing met een machinaal bewerkte afdichtingsgroef, verdwenen de lekkagefouten in dezelfde testsequentie en verbeterd het krachtige profiel bij de sensor merkbaar onder aanhoudende hoge belasting.
Het is niet zo dat spuitgieten in alle gevallen ongeschikt is, maar dat de afdichtingsvereisten en krachtige belasting de routekeuze moeten bepalen voordat er gereedschapsbeslissingen worden genomen. Het herzien van de beslissing laat in het programma is veel duurder dan het juiste instellen van de vereiste aan het begin.
Selectiechecklist voor ingenieurs en kopers
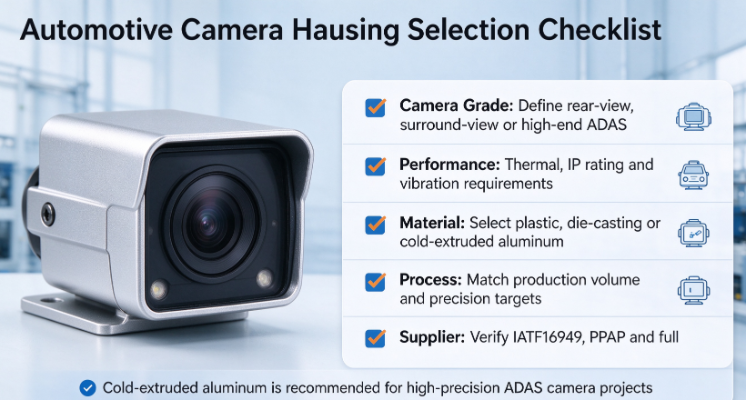
Een inhoudelijke beoordeling helpt teams dure verrassingen te voorkomen. Tijdens de conceptselectie en leverancierskwalificatie kunnen de volgende vijf stappen worden toegepast.
- Definieer de camerakwaliteit. Maak duidelijk van de behuizing een achterwaartse, dominante of krachtige voorwaartse functie heeft, daarnaast dit de krachtige en afdichtingsbasislijn bepalen.
- Stel gekwantificeerde prestatiedoelstellingen vast. Specificeer het bedrijfstemperatuurbereik, het beschermingsniveau, het trillingsprofiel en de maximaal toegestane lensverschuiving.
- Stem de productieroute af op het programma. Kies kunststof van spuitgieten voor kostengedreven toegangscamera's en overweeg koude extrusie met secundaire bewerking wanneer stille en afdichtingsmarges van cruciaal belang zijn.
- Controleer de leverancier. Controleer de kwaliteitsmanagementcertificering, materiaalcertificaten, in-line volledige inspectiemogelijkheden en PPAP-ervaring.
- Bekijk een voorproefje van de belangrijkste risico's. Door porositeit veroorzaakte lekkage, thermische vervorming en inconsistentie tussen batches moeten worden verminderd in de ontwerpbeoordeling ter plaatse van ontdekkingen tijdens de validatie.
Veelvoorkomende valkuilen bij de bron van woningen
Er komen veel sourcingproblemen voort uit de focus op wat het gemakkelijkst te meten is. De volgende fouten komen herhaaldelijk voor in cameraprogramma's en zijn de moeite waard om te vermijden.
- Alleen tekeningtoleranties controleren. Een behuizing kan aan alle afmetingen op de tekening voldoen en toch falen omdat interne holtes van korreldiscontinuïteiten die nooit worden geïnspecteerd.
- Negeren van temperatuurwisselingseffecten. Dimensionale drift die herhaaldelijk is bewezen, blijft vaak onopgemerkt als de validatie slechts één enkele temperatuurbestrijkt.
- Onderschat de procesmogelijkheden. Een documentatie zonder gedocumenteerde batchtraceerbaarheid van een PPAP-trackrecord kan moeite hebben om een klantenaudit te doorstaan, zelfs met goede prototypeonderdelen.
- Alleen selecteren op eenheidsprijs. Lagere stukkosten kunnen snel worden gecompenseerd door herbewerking, uitval, garantierisico en vertraagde lanceringen.
Onze mogelijkheden voor op maat gemaakte aluminium camerabehuizingen
Voor teams die naar voren gerichte surround-view camera's ontwikkelen, moet een praktische partner koude extrusie combineren met precisiebewerking, materiaalopties aanbieden zoals 1070 en 6061, en een kwaliteitssysteem onderhouden dat is afgestemd op de verwachtingen van de automobielsector. Monsterbouw, volledige dimensionale inspectie, lektesten en PPAP-documentatie moeten soepel van prototype naar serieproductie gaan. Ingenieurs die opties voor hun eigen programma willen vergelijken, kunnen tekeningen en prestatiedoelstellingen delen voor een vroege technische beoordeling.
Conclusie
Voordelige cameraposities kunnen vaak worden vervaardigd door technisch plastic of geïntegreerd aluminium, op voorwaarde dat de thermische en afdichtingseisen bescheiden zijn. Hoogwaardige ADAS-camera's die het meest van koud geëxtrudeerd aluminium bevatten, dat een hoge geleidingsvermogen, dichte wanden en stabiel vermoeidheidsgedrag verspreid met de precisie die nodig is voor lensuitlijning. De juiste oplossing hangt af van het cameratype, het milieuprofiel en het productievolume, en een vroege, besloten beslissing beschermt zowel de prestaties als de planning. Voor een diepere blik op op maat gemaakte opties, bekijk de aluminium camerabehuizing assortiment en spreekt uw vereisten met een technisch team.
Afbeeldingenbron: AI-gegenereerd, uitsluitend ter illustratie.
Veelgestelde vragen
Vraag 1: Is koude extrusie praktisch voor ADAS-camerabehuizingsprojecten met een laag volume?
Dat kan wel eens het geval zijn, hoewel de economische aspecten afhankelijk zijn van de geometrie van het onderdeel en de investering in gereedschap. Programma's met een laag volume combineren vaak een standaard geëxtrudeerd lichaam met machinaal bewerkte kenmerken, waardoor het gereedschap eenvoudigweg en toch de korrelstructuur en afdichtingsprestaties van een serietraject wordt geleverd.
Vraag 2: Welke oppervlaktebehandelingen zijn beschikbaar voor aluminium camerabehuizingen?
Veel mogelijke opties zijn onder meer anodiseren voor duurzame en oppervlaktestabiliteit, gevolgd door afdichting of coating waar nodig. De oppervlaktekeuze moet worden bevestigd met de afdichtingsmethode, omdat pakkingen, lijmen en laserlassen elk verschillende eisen stellen aan de oppervlakteconditie.
Vraag 3: Welke toleranties kunnen worden bereikt op een lenszitting met koude extrusie en CNC?
De lenszitting en het sensorreferentiepunt worden normaal gesproken geproduceerd door precisiebewerking, dus de haalbare tolerantie wordt bepaald door het bewerkingsproces en niet door de extrusie zelf. Uitlijningsvensters in de tientallen micrometers zijn een typisch gericht voor naar voren gerichte modules, en de waarde van de module moet worden opgesteld tijdens de ontwerpbeoordeling op basis van de optische stapel.

-
Telefoonnummer
+86-0572-2210226Telefoonnummer
+86-13819283977 +86-13655726561 +86-13567228000Adres
Gebouw B, Industriepark Innovatie en Ondernemerschap, nr. 288, Yansan Road, Huzhou City, provincie Zhejiang, ChinaQRCode
-
Snelle koppelingen
Thuis Producten Over ons Mogelijkheden Industrieën Nieuws Neem contact met ons op -
Ontdek
Aluminium camerabehuizing van voertuig Aluminium koude extrusie Aluminium koudsmeedonderdelen -
neem gerust contact met ons op